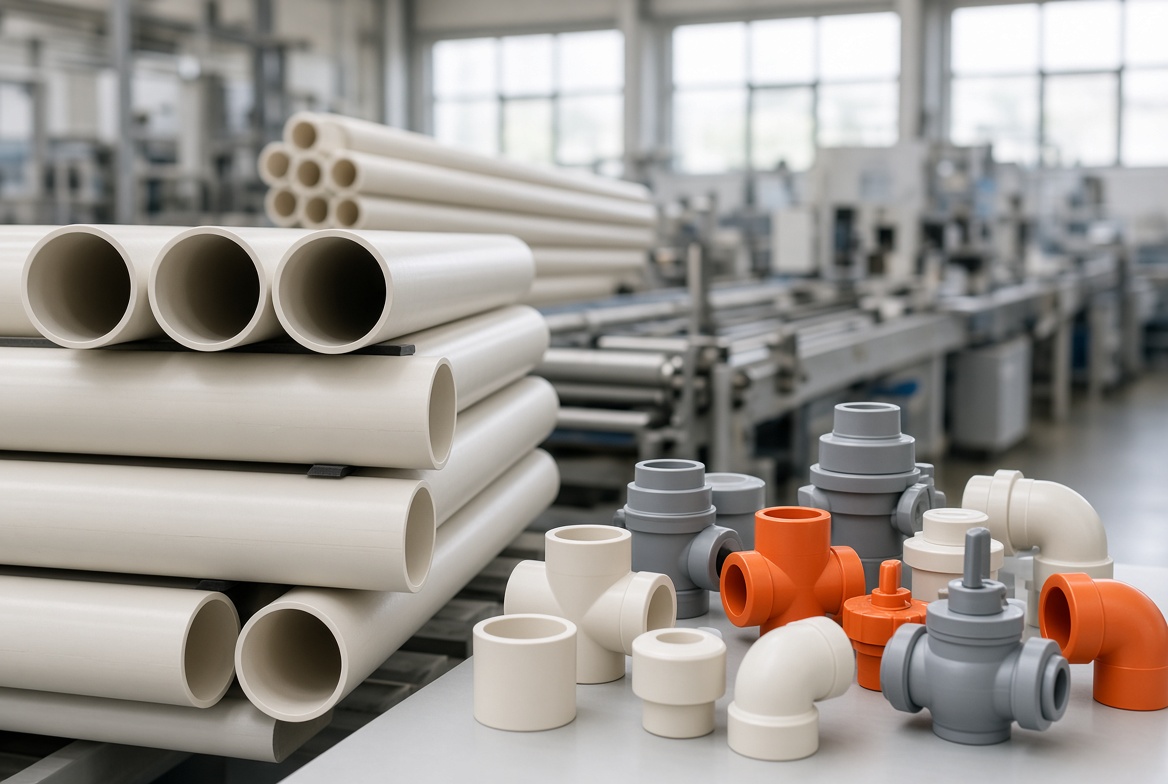
Klorlu Polivinil Klorür (CPVC), mükemmel ısı direnci, mekanik mukavemeti ve kimyasal kararlılığı nedeniyle endüstriyel borulama, bağlantı parçaları ve profillerde yaygın olarak kullanılmaktadır. Ancak, özellikle ekstrüzyon ve enjeksiyon kalıplama gibi işleme süreçlerinde yanma, hava izleri ve beyaz lekeler gibi çeşitli kusurlar ortaya çıkabilir. Bu sorunların altında yatan gerçek nedenleri anlamak ve hedefe yönelik çözümler uygulamak, ürün kalitesini ve üretim verimliliğini artırmak için esastır.
1. Yanma: Yüksek Kesmenin Ardındaki Gizli Tehlike
Birçok kişi CPVC ürünlerindeki yanmanın aşırı sıcaklıktan kaynaklandığını varsayar, ancak gerçek nedenler genellikle mekanik ve operasyoneldir. Yanma, malzemenin yerel bölgeleri CPVC bozunma sıcaklığını (genellikle 180–200 °C) aştığında meydana gelir. Bu durum temel olarak iki nedenden kaynaklanır: aşırı vida hızı ve yetersiz kalıp havalandırması.
Vida hızı çok yüksek olduğunda, kovan içindeki malzeme aşırı kesme gerilimine maruz kalır ve güvenli işleme sınırını aşan yerel bir ısı üretir. Sorun, malzemenin daha uzun süre ısı altında kaldığı besleme ve sıkıştırma bölgelerinde en şiddetli haldedir ve kısmi karbonlaşmaya yol açar. Ayrıca, kalıptaki tıkalı havalandırma delikleri, erime sırasında oluşan uçucu bileşiklerin dışarı atılmasını engeller. Bu gazlar yüksek sıcaklık ve basınç altında biriktiğinde tutuşur veya yanar, yüzeyde koyu yanık izleri bırakır.
Yanmayı önlemek için hassas bir yaklaşım gereklidir. İlk olarak, kesme hızını düşürmek için vida hızını %5–10 oranında azaltın ve gerçek sıcaklığın ayarlanan değeri ±3 °C'den fazla aşmadığından emin olmak için kovan sıcaklığını sürekli izleyin. İkinci olarak, her çalıştırmadan önce kalıp havalandırmalarını temizleyin. Tıkanıklıkları gidermek için ince bakır tel kullanın ve gerekirse gaz çıkışını artırmak için havalandırma kanallarını genişletin. Bu küçük ayarlamalar, yüzey görünümünü önemli ölçüde iyileştirebilir ve yeniden işleme oranlarını düşürebilir.
2. Hava İzleri: Yaygın Ancak Önlenebilir Bir Görünüm Kusuru
Tüm CPVC işleme kusurları arasında hava izleri (veya “gaz çizgileri”), en yaygın ve görünür olanlar arasındadır. Kalıplanmış parçanın yüzeyinde bulanık veya gümüşi çizgiler olarak görünürler ve temel olarak hapsolmuş hava veya nemden kaynaklanırlar. Temel nedenler üç alana kadar izlenebilir: yüksek hammadde nem içeriği, besleme sırasında hapsolmuş hava ve hatalı yolluk tasarımı.
CPVC güçlü higroskopik özelliklere sahip olduğundan, yetersiz kurutma genellikle ana suçludur. Nem içeriği %0,1'i aşarsa, artık su erime sırasında buharlaşır ve erimiş polimer içinde hapsolarak çizgiler oluşturur. Vida ile kovan arasında aşırı boşluk olduğunda veya vida geri çekildiğinde hava kovanın içine girebilir ve malzemenin hava ile karışmasına neden olabilir. Son olarak, kötü tasarlanmış yolluklar (özellikle akış hızı çok yüksek olduğunda) türbülansa neden olarak erimiş akış içinde havayı hapsedebilir.
Çözümler basit ve etkilidir. İlk olarak, CPVC reçinesini 80–90 °C'de 4–6 saat kurutun ve nemin yeniden emilmesini önlemek için kapalı kaplarda saklayın. İkinci olarak, vida ile kovan arasındaki boşluğu kontrol edin; 0,2 mm'yi aşarsa aşınmış parçaları derhal değiştirin. Besleme boğazına bir geri dönüşsüz valf veya çek valf eklemek, hava girişini daha da azaltabilir. Son olarak, yolluk tasarımını optimize edin; yelpaze veya iğne tipi yolluklar akışı yavaşlatmaya ve türbülansı azaltmaya yardımcı olabilir. Yaygın hava izi alanlarının yakınına yardımcı havalandırma delikleri eklemek de havanın verimli bir şekilde dışarı çıkmasına yardımcı olur.
3. Beyaz Lekeler: Kötü Formülasyon veya Yetersiz Karıştırmanın Bir Belirtisi
Beyaz lekeler, CPVC işleme sırasında sık karşılaşılan bir diğer sorundur. Birçok operatör bunları hammaddedeki safsızlıklara bağlasa da, gerçek nedenler genellikle formülasyon tasarımı, sıcaklık kontrolü ve plastikleştirme performansında yatar.
Kötü formüle edilmiş modifiye CPVC bileşikleri, dar işleme pencerelerine ve zayıf akış özelliklerine sahip olabilir, bu da kalıplama sırasında akış izlerine veya beyaz çizgilere neden olur. Bir diğer önemli faktör düşük kalıp sıcaklığıdır. Kalıp yüzeyi çok soğuksa, erimiş malzeme temas anında hızla katılaşarak ince bir yüzey tabakası oluşturur. İçteki eriyik akmaya devam ettikçe, bu ince kabuk gerilir ve görünür beyaz lekeler oluşturur. Son olarak, yetersiz karıştırma veya kötü vida tasarımı, malzemenin eksik erimesine yol açarak kalıplama sonrası beyaz benekler olarak görünen küçük erimemiş parçacıklar bırakabilir.
Bu sorunları çözmek için kalite kontrol, malzeme hazırlığından başlamalıdır. Her zaman önerilen formülasyona uyun ve stabilizatörlerin ve katkı maddelerinin eşit şekilde karıştırıldığından emin olun. Karıştırma yaparken, homojen dağılımı sağlamak için geri kalanını eklemeden önce stabilizatörleri reçinenin küçük bir kısmı ile ön karışıma tabi tutun. Ardından, eşit yüzey soğumasını teşvik etmek ve diferansiyel büzülmeyi ortadan kaldırmak için kalıp sıcaklığını 50–60 °C'ye yükseltin. Vida yeterli karıştırma sağlamıyorsa, sıkıştırma oranını ayarlamayı veya bariyerli ya da karıştırma başlıklı bir vida ile değiştirmeyi düşünün. Bu iyileştirmeler, tutarlı eriyik kalitesi elde etmeye ve görünür kusurları azaltmaya yardımcı olur.
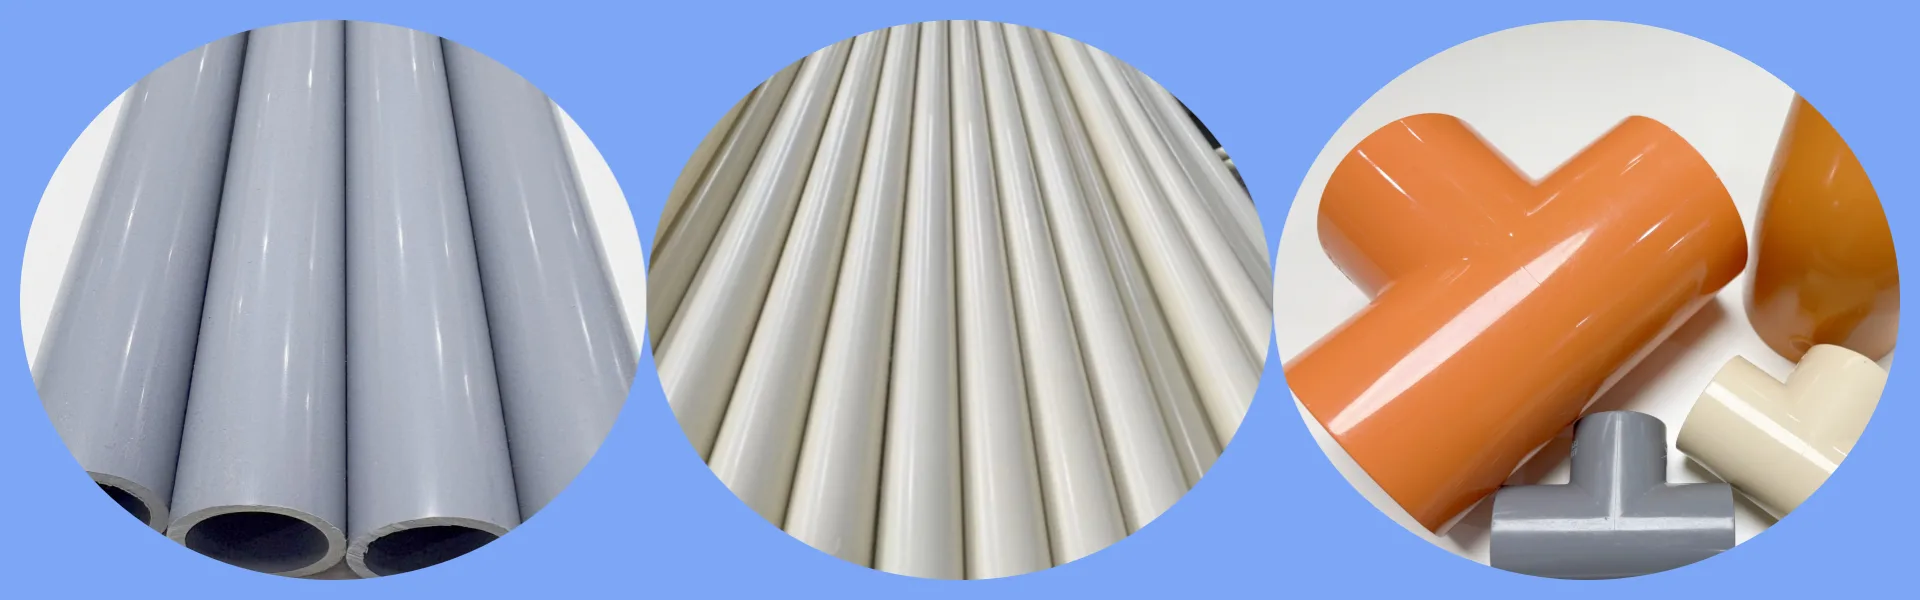
4. Kararlı Bir CPVC İşleme Sistemi Oluşturma
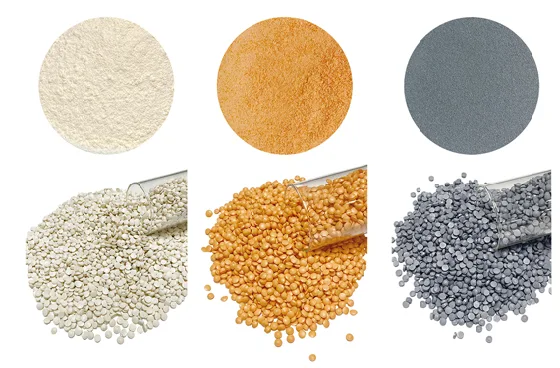
CPVC kusurlarından kaçınmak, bireysel sorunları gidermekten daha fazlasını gerektirir; tüm süreç üzerinde sistematik kontrol gerektirir. Operatörler kararlı ekipman koşullarını korumalı, işleme araçlarını düzenli olarak temizlemeli ve kalibre etmeli ve izlenebilirlik için tüm sıcaklık ve basınç verilerini kaydetmelidir. Optimize edilmiş stabilizatör sistemlerine sahip yüksek kaliteli CPVC bileşikleri kullanmak da işleme kararlılığını artırabilir ve termal bozunma riskini azaltabilir.
Tutarlı izleme, önleyici bakım ve dikkatli parametre optimizasyonu, üretimi reaktiften proaktife dönüştürerek CPVC uygulamalarında hem performansı hem de verimliliği sağlayabilir.
Sonuç
Yanma, hava izleri ve beyaz lekeler gibi yaygın CPVC işleme kusurlarının gerçek nedenlerini anlamak, üreticilerin kesin ve etkili düzeltici eylemler almasını sağlar. Vida hızını optimize ederek, uygun havalandırmayı koruyarak, kapsamlı kurutma sağlayarak ve formülasyon veya ekipman tasarımını ayarlayarak üretim kalitesi önemli ölçüde artırılabilir. Kararlı, yüksek performanslı CPVC malzemeleri ve profesyonel işleme desteği arayan şirketler için Xuye, ihtiyaçlarınıza göre uyarlanmış güvenilir çözümler sunar.
Seçin Xuye — gelişmiş CPVC malzemeleri ve işleme uzmanlığı için güvenilir ortağınız.