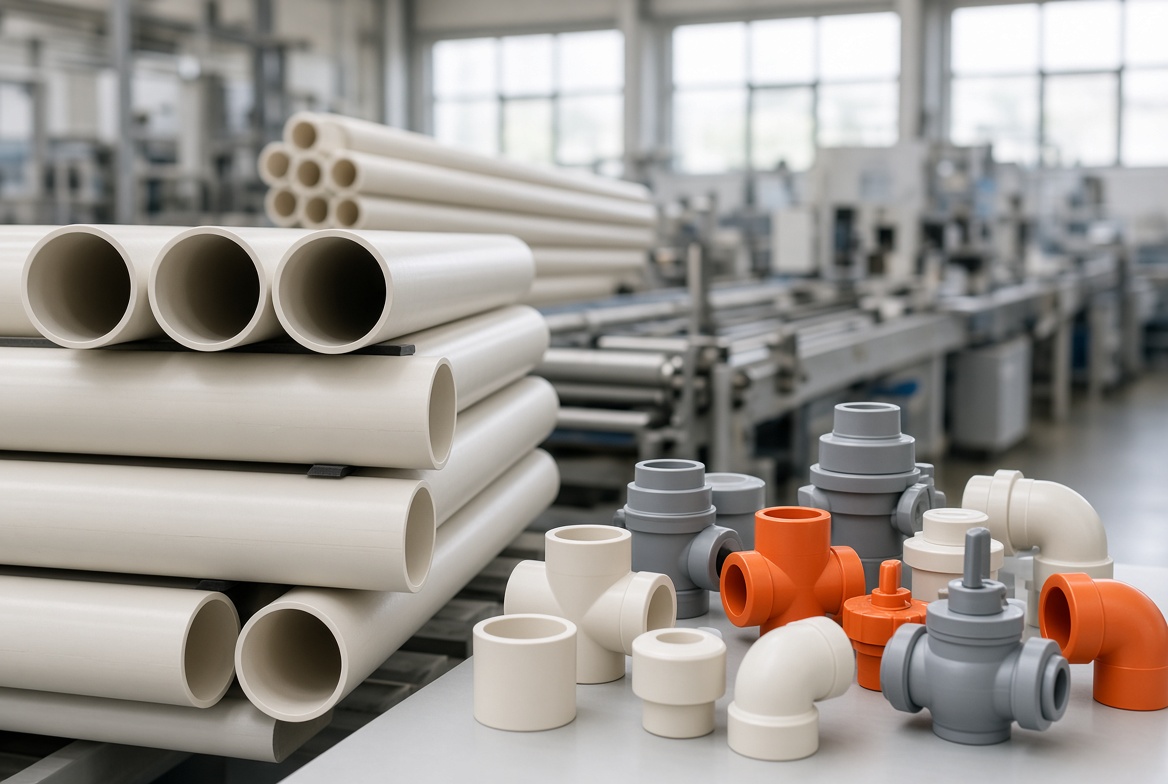
Хлорированный поливинилхлорид (CPVC) широко используется в производстве промышленных трубопроводов, фитингов и профилей благодаря своей превосходной термостойкости, механической прочности и химической стабильности. Однако в процессе переработки, особенно при экструзии и литье под давлением, могут возникать различные дефекты, такие как прижоги, воздушные следы и белые пятна. Понимание истинных причин этих проблем и внедрение целенаправленных решений имеют важное значение для повышения качества продукции и эффективности производства.
1. Прижоги: скрытая опасность высокого сдвигового усилия
Многие полагают, что прижоги в изделиях из CPVC вызваны чрезмерно высокой температурой, но реальные причины часто кроются в механических и эксплуатационных факторах. Прижоги возникают, когда локальные участки материала превышают температуру разложения CPVC (обычно 180–200 °C). Это происходит в основном по двум причинам: чрезмерная скорость вращения шнека и плохая вентиляция пресс-формы.
Когда скорость вращения шнека слишком высока, материал внутри цилиндра подвергается чрезмерному напряжению сдвига, генерируя локальное тепло, которое превышает безопасный предел переработки. Проблема наиболее выражена в зонах питания и сжатия, где материал дольше подвергается воздействию тепла, что приводит к частичной карбонизации. Кроме того, заблокированные вентиляционные отверстия в пресс-форме препятствуют выходу летучих соединений, образующихся при плавлении. Когда эти газы накапливаются под воздействием высокой температуры и давления, они воспламеняются или сгорают, оставляя темные следы прижогов на поверхности.
Для предотвращения прижогов требуется точный подход. Во-первых, снизьте скорость вращения шнека на 5–10%, чтобы уменьшить скорость сдвига, и постоянно контролируйте температуру цилиндра, чтобы фактическая температура не превышала заданное значение более чем на ±3 °C. Во-вторых, очищайте вентиляционные отверстия пресс-формы перед каждым запуском. Используйте тонкую медную проволоку для устранения засоров и, при необходимости, увеличьте вентиляционные каналы для улучшения отвода газов. Эти небольшие корректировки могут значительно улучшить внешний вид поверхности и снизить процент брака.
2. Воздушные следы: распространенный, но предотвратимый дефект внешнего вида
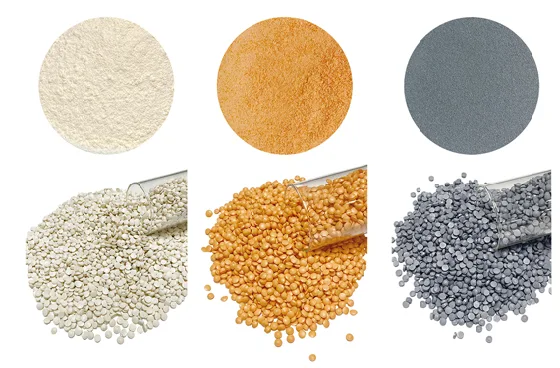
Среди всех дефектов переработки CPVC воздушные следы (или “газовые полосы”) являются одними из самых распространенных и заметных. Они выглядят как мутные или серебристые линии на поверхности литой детали и в основном возникают из-за захваченного воздуха или влаги. Основные причины можно разделить на три области: высокое содержание влаги в сырье, воздух, захваченный во время подачи, и неправильная конструкция литника.
Поскольку CPVC обладает сильными гигроскопическими свойствами, недостаточная сушка часто является главным виновником. Если содержание влаги превышает 0,1%, остаточная вода испаряется при плавлении, образуя полосы, когда она оказывается захваченной внутри расплавленного полимера. Воздух также может попасть в цилиндр, если зазор между шнеком и цилиндром слишком велик или когда шнек отходит назад, позволяя воздуху смешиваться с материалом. Наконец, плохо спроектированные литники — особенно при слишком высокой скорости потока — могут вызвать турбулентность, захватывая воздух в поток расплава.
Решения просты и эффективны. Во-первых, сушите смолу CPVC при температуре 80–90 °C в течение 4–6 часов и храните ее в герметичных контейнерах, чтобы предотвратить повторное поглощение влаги. Во-вторых, проверьте зазор между шнеком и цилиндром; если он превышает 0,2 мм, немедленно замените изношенные детали. Установка обратного клапана или запорного кольца в зоне загрузки может дополнительно уменьшить захват воздуха. Наконец, оптимизируйте конструкцию литника — веерные или точечные литники могут помочь замедлить поток и уменьшить турбулентность. Добавление вспомогательных вентиляционных отверстий рядом с зонами, где часто появляются воздушные следы, также помогает эффективно отводить воздух.
3. Белые пятна: симптом плохой рецептуры или недостаточного смешивания
Белые пятна — еще одна частая проблема при переработке CPVC. Хотя многие операторы приписывают их примесям в сырье, истинные причины часто кроются в разработке рецептуры, контроле температуры и характеристиках пластикации.
Плохо составленные модифицированные компаунды CPVC могут иметь узкие окна переработки и плохие характеристики текучести, что вызывает следы потока или белые полосы при литье. Еще одним важным фактором является низкая температура пресс-формы. Если поверхность пресс-формы слишком холодная, расплавленный материал быстро затвердевает при контакте, образуя тонкий поверхностный слой. По мере того как внутренний расплав продолжает течь, эта тонкая оболочка растягивается и создает видимые белые пятна. Наконец, недостаточное смешивание или плохая конструкция шнека могут привести к неполному плавлению материала, оставляя мелкие нерасплавленные частицы, которые выглядят как белые вкрапления после литья.
Для решения этих проблем контроль качества должен начинаться с подготовки материала. Всегда следуйте рекомендованной рецептуре и убедитесь, что стабилизаторы и добавки равномерно перемешаны. При смешивании предварительно смешайте стабилизаторы с небольшой частью смолы перед добавлением остального количества, чтобы обеспечить равномерное распределение. Затем поднимите температуру пресс-формы до 50–60 °C, чтобы способствовать равномерному охлаждению поверхности и устранить дифференциальную усадку. Если шнек не обеспечивает достаточного смешивания, рассмотрите возможность регулировки степени сжатия или замены его на шнек с барьерным элементом или смесительной головкой. Эти улучшения помогают достичь стабильного качества расплава и уменьшить видимые дефекты.
4. Создание стабильной системы переработки CPVC
Предотвращение дефектов CPVC требует большего, чем просто устранение отдельных проблем — оно требует систематического контроля над всем процессом. Операторы должны поддерживать стабильные условия работы оборудования, регулярно очищать и калибровать инструменты для переработки, а также записывать все данные о температуре и давлении для обеспечения прослеживаемости. Использование высококачественных компаундов CPVC с оптимизированными системами стабилизаторов также может повысить стабильность переработки и снизить риск термической деградации.
Постоянный мониторинг, профилактическое обслуживание и тщательная оптимизация параметров могут превратить производство из реактивного в проактивное, обеспечивая как производительность, так и эффективность при использовании CPVC.
Заключение
Понимание истинных причин распространенных дефектов при переработке CPVC, таких как прижоги, воздушные следы и белые пятна, позволяет производителям принимать точные и эффективные корректирующие меры. Оптимизация скорости вращения шнека, поддержание надлежащей вентиляции, обеспечение тщательной сушки и корректировка рецептуры или конструкции оборудования позволяют значительно улучшить качество продукции. Для компаний, ищущих стабильные, высокоэффективные материалы CPVC и профессиональную поддержку в переработке, Xuye предоставляет надежные решения, адаптированные к вашим потребностям.
Выбирайте Xuye — вашего надежного партнера по передовым материалам CPVC и экспертным знаниям в области их переработки.