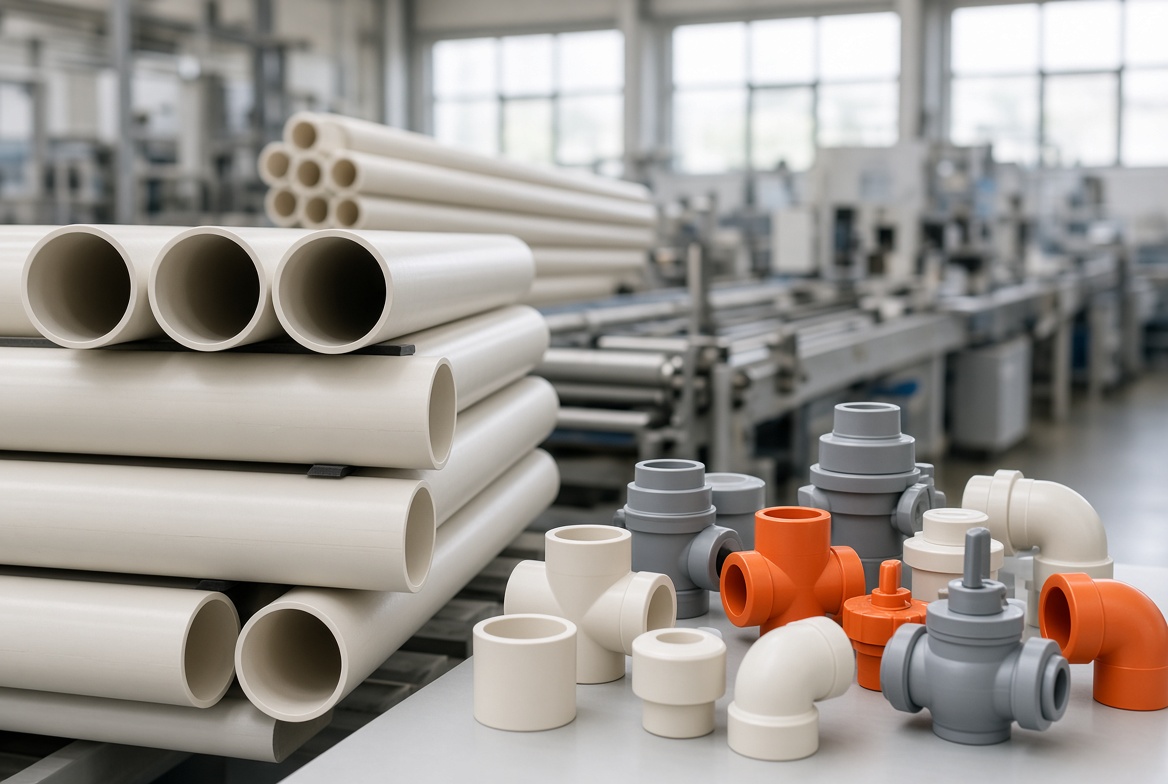
O Policloreto de Vinila Clorado (CPVC) é amplamente utilizado em tubulações industriais, conexões e perfis devido à sua excelente resistência ao calor, resistência mecânica e estabilidade química. No entanto, durante o processamento — especialmente na extrusão e moldagem por injeção — podem ocorrer vários defeitos, como carbonização, marcas de ar e manchas brancas. Compreender as causas reais por trás desses problemas e implementar soluções direcionadas é essencial para melhorar a qualidade do produto e a eficiência da produção.
1. Carbonização: O perigo oculto por trás do alto cisalhamento
Muitos presumem que a carbonização em produtos de CPVC é causada por temperatura excessiva, mas as causas reais são frequentemente mecânicas e operacionais. A carbonização ocorre quando áreas localizadas do material excedem a temperatura de decomposição do CPVC (tipicamente 180–200 °C). Isso acontece principalmente por dois motivos: velocidade excessiva da rosca e ventilação deficiente do molde.
Quando a velocidade da rosca é muito alta, o material dentro do cilindro sofre estresse de cisalhamento excessivo, gerando calor localizado que ultrapassa o limite seguro de processamento. O problema é mais grave nas zonas de alimentação e compressão, onde o material permanece sob calor por períodos mais longos, levando à carbonização parcial. Além disso, orifícios de ventilação bloqueados no molde impedem a liberação de compostos voláteis gerados durante a fusão. Quando esses gases se acumulam sob alta temperatura e pressão, eles inflamam ou queimam, deixando marcas escuras de carbonização na superfície.
Para evitar a carbonização, é necessária uma abordagem precisa. Primeiro, reduza a velocidade da rosca em 5–10% para diminuir a taxa de cisalhamento e monitore continuamente a temperatura do cilindro para garantir que a temperatura real não exceda o valor definido em mais de ±3 °C. Segundo, limpe as aberturas de ventilação do molde antes de cada inicialização. Use um fio de cobre fino para remover quaisquer bloqueios e, se necessário, aumente as ranhuras de ventilação para melhorar a liberação de gás. Esses pequenos ajustes podem melhorar significativamente a aparência da superfície e reduzir as taxas de retrabalho.
2. Marcas de ar: Um defeito de aparência comum, mas evitável
Entre todos os defeitos de processamento de CPVC, as marcas de ar (ou “estrias de gás”) estão entre as mais comuns e visíveis. Elas aparecem como linhas turvas ou prateadas na superfície da peça moldada e resultam principalmente de ar ou umidade aprisionados. As principais causas podem ser rastreadas em três áreas: alto teor de umidade da matéria-prima, ar aprisionado durante a alimentação e design inadequado do canal de injeção (gate).
Como o CPVC possui fortes propriedades higroscópicas, a secagem inadequada é frequentemente a principal culpada. Se o teor de umidade exceder 0,1%, a água residual evapora em vapor durante a fusão, formando estrias à medida que fica presa dentro do polímero fundido. O ar também pode entrar no cilindro quando há folga excessiva entre a rosca e o cilindro ou quando a rosca retrai, permitindo que o ar se misture com o material. Por fim, canais de injeção mal projetados — particularmente quando a taxa de fluxo é muito alta — podem causar turbulência, aprisionando ar no fluxo fundido.
As soluções são diretas e eficazes. Primeiro, seque a resina de CPVC a 80–90 °C por 4–6 horas e armazene-a em recipientes selados para evitar a reabsorção de umidade. Segundo, inspecione a folga entre a rosca e o cilindro; se exceder 0,2 mm, substitua as peças desgastadas prontamente. Adicionar um anel de retenção ou válvula de bloqueio na garganta de alimentação pode reduzir ainda mais o aprisionamento de ar. Finalmente, otimize o design do canal de injeção — canais em leque ou pontuais podem ajudar a desacelerar o fluxo e reduzir a turbulência. Adicionar orifícios de ventilação auxiliares perto de áreas comuns de marcas de ar também ajuda o ar a escapar com eficiência.
3. Manchas brancas: Um sintoma de formulação deficiente ou mistura insuficiente
As manchas brancas são outro problema frequente durante o processamento de CPVC. Embora muitos operadores as atribuam a impurezas na matéria-prima, as razões reais geralmente residem no design da formulação, no controle de temperatura e no desempenho da plastificação.
Compostos de CPVC modificados mal formulados podem ter janelas de processamento estreitas e características de fluxo ruins, o que causa marcas de fluxo ou estrias brancas durante a moldagem. Outro fator importante é a baixa temperatura do molde. Se a superfície do molde estiver muito fria, o material fundido solidifica rapidamente ao contato, formando uma fina camada superficial. À medida que o material fundido interno continua a fluir, essa fina casca estica e cria manchas brancas visíveis. Finalmente, a mistura inadequada ou o design deficiente da rosca podem levar à fusão incompleta do material, deixando pequenas partículas não fundidas que aparecem como manchas brancas após a moldagem.
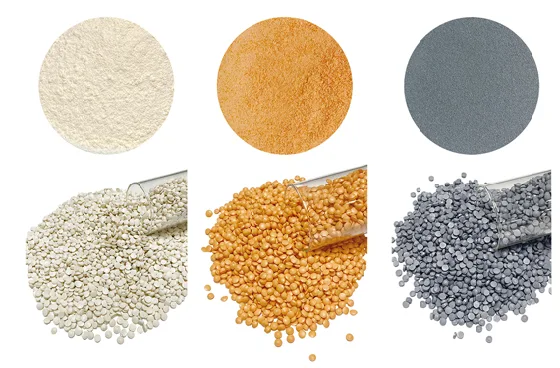
Para resolver esses problemas, o controle de qualidade deve começar na preparação do material. Siga sempre a formulação recomendada e garanta que os estabilizadores e aditivos sejam misturados uniformemente. Ao misturar, pré-misture os estabilizadores com uma pequena porção da resina antes de adicionar o restante para garantir uma dispersão uniforme. Em seguida, aumente a temperatura do molde para 50–60 °C para promover um resfriamento superficial uniforme e eliminar a contração diferencial. Se a rosca não fornecer mistura suficiente, considere ajustar a taxa de compressão ou substituí-la por uma rosca que inclua uma barreira ou cabeça de mistura. Essas melhorias ajudam a obter uma qualidade de fusão consistente e a reduzir defeitos visíveis.
4. Construindo um sistema de processamento de CPVC estável
Evitar defeitos em CPVC requer mais do que solucionar problemas individuais — exige controle sistemático sobre todo o processo. Os operadores devem manter condições estáveis do equipamento, limpar e calibrar regularmente as ferramentas de processamento e registrar todos os dados de temperatura e pressão para rastreabilidade. O uso de compostos de CPVC de alta qualidade com sistemas de estabilizadores otimizados também pode melhorar a estabilidade do processamento e reduzir o risco de degradação térmica.
O monitoramento consistente, a manutenção preventiva e a otimização cuidadosa dos parâmetros podem transformar a produção de reativa em proativa, garantindo desempenho e eficiência nas aplicações de CPVC.
Conclusão
Compreender as causas reais dos defeitos comuns de processamento de CPVC — como carbonização, marcas de ar e manchas brancas — permite que os fabricantes tomem ações corretivas precisas e eficazes. Ao otimizar a velocidade da rosca, manter a ventilação adequada, garantir uma secagem completa e ajustar a formulação ou o design do equipamento, a qualidade da produção pode ser significativamente melhorada. Para empresas que buscam materiais de CPVC estáveis e de alto desempenho e suporte profissional de processamento, a Xuye oferece soluções confiáveis adaptadas às suas necessidades.
Escolha Xuye — sua parceira de confiança para materiais avançados de CPVC e experiência em processamento.