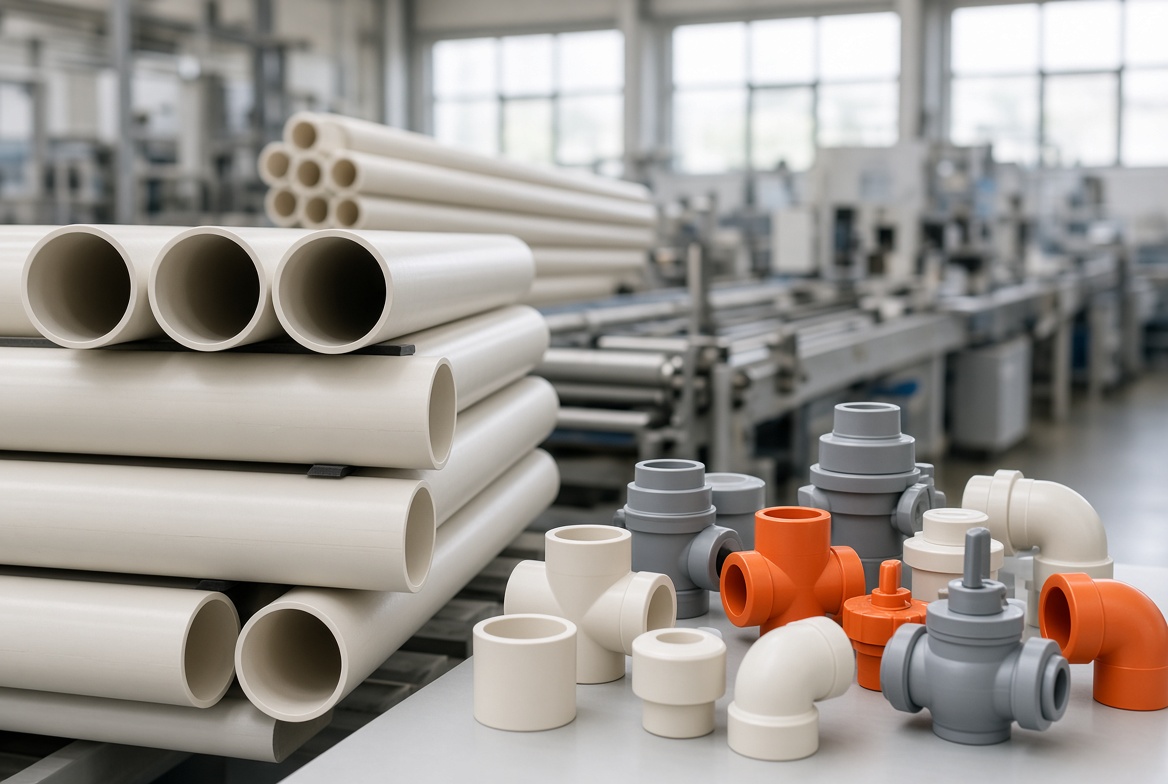
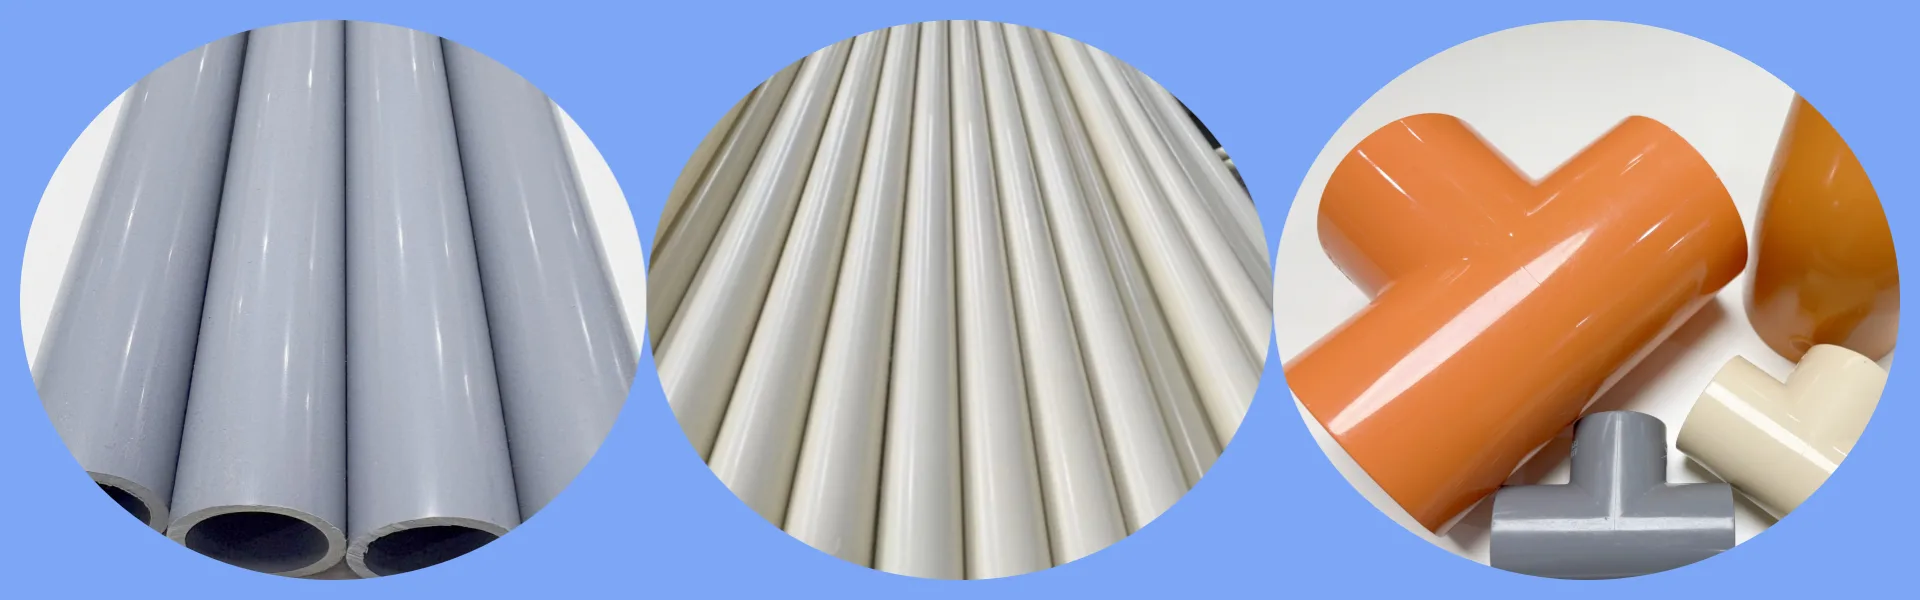
Chloriertes Polyvinylchlorid (CPVC) wird aufgrund seiner hervorragenden Hitzebeständigkeit, mechanischen Festigkeit und chemischen Stabilität häufig für industrielle Rohrleitungen, Formstücke und Profile verwendet. Während der Verarbeitung – insbesondere bei der Extrusion und dem Spritzguss – können jedoch verschiedene Defekte wie Verbrennungen, Luftmarkierungen und weiße Flecken auftreten. Das Verständnis der tatsächlichen Ursachen dieser Probleme und die Umsetzung gezielter Lösungen sind entscheidend für die Verbesserung der Produktqualität und der Produktionseffizienz.
1. Verbrennungen: Die verborgene Gefahr hinter hoher Scherung
Viele gehen davon aus, dass Verbrennungen bei CPVC -Produkten durch zu hohe Temperaturen verursacht werden, aber die tatsächlichen Ursachen sind oft mechanischer und betrieblicher Natur. Verbrennungen treten auf, wenn lokale Bereiche des Materials die Zersetzungstemperatur von CPVC (typischerweise 180–200 °C) überschreiten. Dies geschieht hauptsächlich aus zwei Gründen: zu hohe Schneckendrehzahl und schlechte Werkzeugentlüftung.
Wenn die Schneckendrehzahl zu hoch ist, erfährt das Material im Zylinder eine übermäßige Scherspannung, wodurch lokale Hitze entsteht, die das sichere Verarbeitungslimit überschreitet. Das Problem ist in der Einzugs- und Kompressionszone am stärksten, wo das Material über längere Zeit Hitze ausgesetzt ist, was zu teilweiser Karbonisierung führt. Zudem verhindern verstopfte Entlüftungsöffnungen im Werkzeug das Entweichen flüchtiger Verbindungen, die beim Schmelzen entstehen. Wenn sich diese Gase unter hoher Temperatur und hohem Druck ansammeln, entzünden sie sich oder verbrennen und hinterlassen dunkle Brandspuren auf der Oberfläche.
Um Verbrennungen zu vermeiden, ist ein präzises Vorgehen erforderlich. Reduzieren Sie zunächst die Schneckendrehzahl um 5–10 %, um die Scherrate zu senken, und überwachen Sie kontinuierlich die Zylindertemperatur, um sicherzustellen, dass die tatsächliche Temperatur den eingestellten Wert um nicht mehr als ±3 °C überschreitet. Reinigen Sie zweitens die Werkzeugentlüftungen vor jedem Start. Verwenden Sie feinen Kupferdraht, um Blockaden zu beseitigen, und vergrößern Sie bei Bedarf die Entlüftungsschlitze, um den Gasaustritt zu verbessern. Diese kleinen Anpassungen können das Oberflächenbild erheblich verbessern und die Nacharbeitsquoten senken.
2. Luftmarkierungen: Ein häufiger, aber vermeidbarer Oberflächendefekt
Unter allen CPVC-Verarbeitungsfehlern gehören Luftmarkierungen (oder “Gasstreifen”) zu den häufigsten und sichtbarsten. Sie erscheinen als trübe oder silbrige Linien auf der Oberfläche des Formteils und resultieren hauptsächlich aus eingeschlossener Luft oder Feuchtigkeit. Die Hauptursachen lassen sich auf drei Bereiche zurückführen: hoher Feuchtigkeitsgehalt des Rohmaterials, beim Einzug eingeschlossene Luft und ein ungeeignetes Angussdesign.
Da CPVC stark hygroskopisch ist, ist eine unzureichende Trocknung oft der Hauptgrund. Wenn der Feuchtigkeitsgehalt 0,1 % übersteigt, verdampft das Restwasser während des Schmelzens und bildet Streifen, da es im geschmolzenen Polymer eingeschlossen wird. Luft kann auch in den Zylinder gelangen, wenn das Spiel zwischen Schnecke und Zylinder zu groß ist oder wenn die Schnecke zurückfährt, wodurch sich Luft mit dem Material vermischen kann. Schließlich können schlecht konstruierte Angüsse – insbesondere bei zu hoher Fließgeschwindigkeit – Turbulenzen verursachen und Luft in den Schmelzestrom einschließen.
Die Lösungen sind einfach und effektiv. Trocknen Sie CPVC-Harz zunächst 4–6 Stunden lang bei 80–90 °C und lagern Sie es in versiegelten Behältern, um eine erneute Feuchtigkeitsaufnahme zu verhindern. Überprüfen Sie zweitens das Spiel zwischen Schnecke und Zylinder; wenn es 0,2 mm überschreitet, ersetzen Sie die verschlissenen Teile umgehend. Das Hinzufügen eines Rückstromsperrrings am Einzugsbereich kann den Lufteintrag weiter reduzieren. Optimieren Sie schließlich das Angussdesign – Fächer- oder Punktangüsse können helfen, den Fluss zu verlangsamen und Turbulenzen zu reduzieren. Das Hinzufügen zusätzlicher Entlüftungsöffnungen in der Nähe häufig betroffener Bereiche hilft ebenfalls, Luft effizient entweichen zu lassen.
3. Weiße Flecken: Ein Symptom für schlechte Rezeptur oder unzureichende Mischung
Weiße Flecken sind ein weiteres häufiges Problem bei der CPVC-Verarbeitung. Obwohl viele Bediener sie auf Verunreinigungen im Rohmaterial zurückführen, liegen die wahren Gründe oft im Rezepturdesign, der Temperaturkontrolle und der Plastifizierungsleistung.
Schlecht formulierte modifizierte CPVC-Compounds können enge Verarbeitungsfenster und schlechte Fließeigenschaften aufweisen, was zu Fließmarkierungen oder weißen Streifen beim Formen führt. Ein weiterer wichtiger Faktor ist eine zu niedrige Werkzeugtemperatur. Wenn die Werkzeugoberfläche zu kalt ist, erstarrt das geschmolzene Material bei Kontakt schnell und bildet eine dünne Oberflächenschicht. Während die innere Schmelze weiter fließt, dehnt sich diese dünne Schale und erzeugt sichtbare weiße Flecken. Schließlich können unzureichendes Mischen oder ein schlechtes Schneckendesign zu einer unvollständigen Schmelze des Materials führen, wodurch kleine, nicht geschmolzene Partikel zurückbleiben, die nach dem Formen als weiße Sprenkel erscheinen.
Um diese Probleme zu lösen, muss die Qualitätskontrolle bei der Materialvorbereitung beginnen. Befolgen Sie immer die empfohlene Rezeptur und stellen Sie sicher, dass Stabilisatoren und Additive gleichmäßig gemischt werden. Mischen Sie beim Vermengen die Stabilisatoren mit einem kleinen Teil des Harzes vor, bevor Sie den Rest hinzufügen, um eine gleichmäßige Verteilung zu gewährleisten. Erhöhen Sie anschließend die Werkzeugtemperatur auf 50–60 °C, um eine gleichmäßige Oberflächenkühlung zu fördern und unterschiedliche Schrumpfungen zu eliminieren. Wenn die Schnecke keine ausreichende Mischung liefert, ziehen Sie eine Anpassung des Kompressionsverhältnisses in Betracht oder ersetzen Sie sie durch eine Schnecke mit Barriere- oder Mischteil. Diese Verbesserungen tragen dazu bei, eine gleichbleibende Schmelzequalität zu erreichen und sichtbare Defekte zu reduzieren.
4. Aufbau eines stabilen CPVC-Verarbeitungssystems
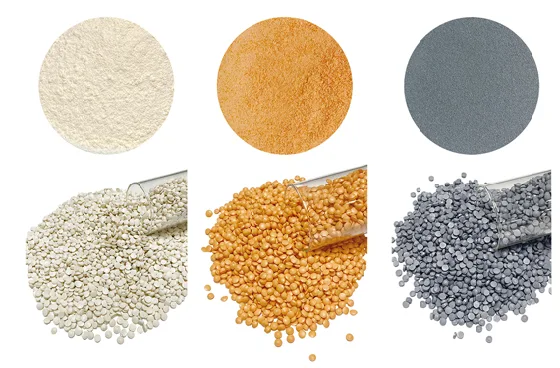
Die Vermeidung von CPVC-Defekten erfordert mehr als nur die Fehlerbehebung bei einzelnen Problemen – sie erfordert eine systematische Kontrolle des gesamten Prozesses. Bediener sollten stabile Anlagenbedingungen aufrechterhalten, Verarbeitungswerkzeuge regelmäßig reinigen und kalibrieren sowie alle Temperatur- und Druckdaten zur Rückverfolgbarkeit aufzeichnen. Die Verwendung hochwertiger CPVC-Compounds mit optimierten Stabilisatorsystemen kann ebenfalls die Verarbeitungsstabilität verbessern und das Risiko eines thermischen Abbaus verringern.
Konsequente Überwachung, vorbeugende Wartung und sorgfältige Parameteroptimierung können die Produktion von reaktiv auf proaktiv umstellen und sowohl Leistung als auch Effizienz bei CPVC-Anwendungen sicherstellen.
Fazit
Das Verständnis der tatsächlichen Ursachen häufiger CPVC-Verarbeitungsfehler – wie Verbrennungen, Luftmarkierungen und weiße Flecken – ermöglicht es Herstellern, präzise und effektive Korrekturmaßnahmen zu ergreifen. Durch die Optimierung der Schneckendrehzahl, die Aufrechterhaltung einer ordnungsgemäßen Entlüftung, eine gründliche Trocknung sowie die Anpassung der Rezeptur oder des Anlagendesigns kann die Produktionsqualität erheblich verbessert werden. Für Unternehmen, die stabile, leistungsstarke CPVC-Materialien und professionelle Verarbeitungsunterstützung suchen, bietet Xuye zuverlässige Lösungen, die auf Ihre Bedürfnisse zugeschnitten sind.
Wählen Sie Xuye – Ihren vertrauenswürdigen Partner für fortschrittliche CPVC-Materialien und Verarbeitungsexpertise.