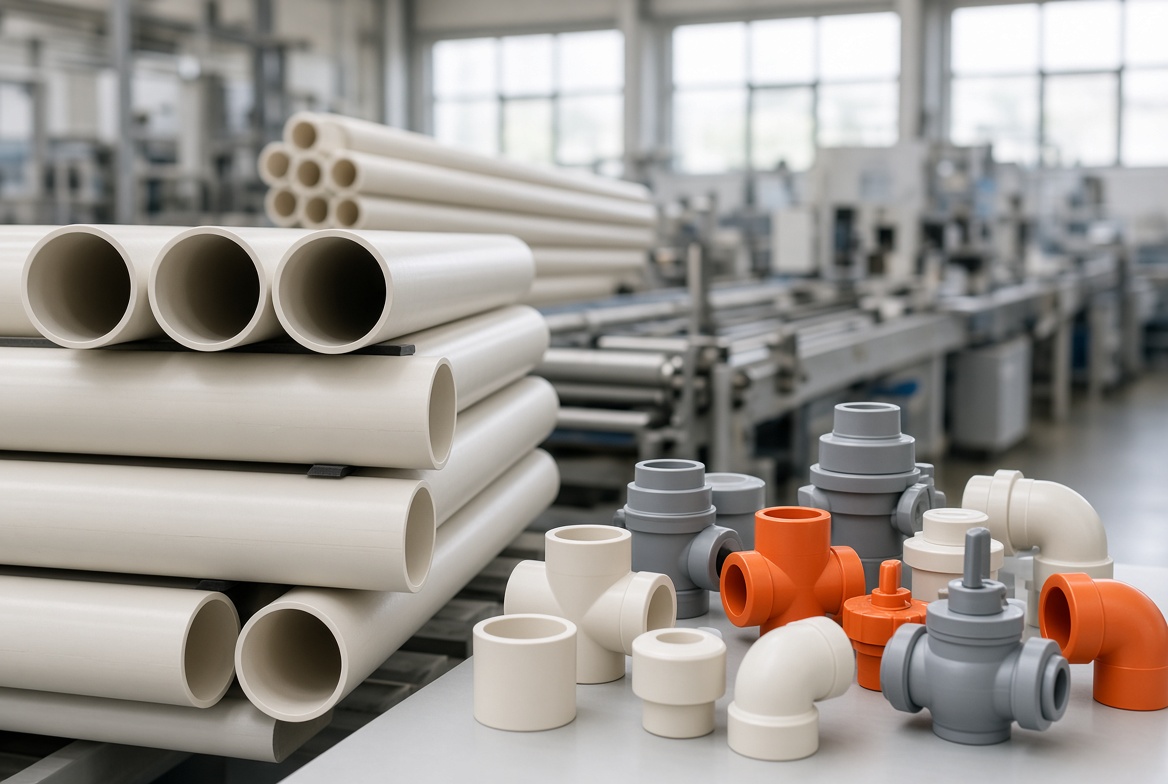
Il cloruro di polivinile clorurato (CPVC) è ampiamente utilizzato in tubazioni, raccordi e profili industriali grazie alla sua eccellente resistenza al calore, resistenza meccanica e stabilità chimica. Tuttavia, durante la lavorazione, in particolare nell'estrusione e nello stampaggio a iniezione, possono verificarsi vari difetti come bruciature, segni d'aria e macchie bianche. Comprendere le vere cause alla base di questi problemi e implementare soluzioni mirate è essenziale per migliorare la qualità del prodotto e l'efficienza produttiva.
1. Bruciature: il pericolo nascosto dietro l'elevato sforzo di taglio
Molti presumono che le bruciature nei prodotti in CPVC siano causate da una temperatura eccessiva, ma le cause reali sono spesso meccaniche e operative. Le bruciature si verificano quando aree localizzate del materiale superano la temperatura di decomposizione del CPVC (tipicamente 180–200 °C). Ciò accade principalmente per due motivi: velocità eccessiva della vite e scarsa ventilazione dello stampo.
Quando la velocità della vite è troppo elevata, il materiale all'interno del cilindro subisce uno sforzo di taglio eccessivo, generando un calore localizzato che supera il limite di lavorazione sicuro. Il problema è più grave nelle zone di alimentazione e compressione, dove il materiale rimane sotto calore per periodi più lunghi, portando a una parziale carbonizzazione. Inoltre, i fori di sfiato ostruiti nello stampo impediscono il rilascio di composti volatili generati durante la fusione. Quando questi gas si accumulano ad alta temperatura e pressione, si incendiano o bruciano, lasciando segni di bruciatura scuri sulla superficie.
Per prevenire le bruciature, è necessario un approccio preciso. Innanzitutto, ridurre la velocità della vite del 5–10% per abbassare la velocità di taglio e monitorare continuamente la temperatura del cilindro per garantire che la temperatura effettiva non superi il valore impostato di oltre ±3 °C. In secondo luogo, pulire gli sfiati dello stampo prima di ogni avvio. Utilizzare un filo di rame sottile per eliminare eventuali ostruzioni e, se necessario, allargare le fessure di sfiato per migliorare il rilascio dei gas. Questi piccoli accorgimenti possono migliorare significativamente l'aspetto superficiale e ridurre i tassi di rilavorazione.
2. Segni d'aria: un difetto estetico comune ma prevenibile
Tra tutti i difetti di lavorazione del CPVC, i segni d'aria (o “striature di gas”) sono tra i più comuni e visibili. Appaiono come linee nuvolose o argentee sulla superficie del pezzo stampato e derivano principalmente da aria o umidità intrappolata. Le cause principali possono essere ricondotte a tre aree: elevato contenuto di umidità della materia prima, aria intrappolata durante l'alimentazione e progettazione impropria del canale di colata.
Poiché il CPVC ha forti proprietà igroscopiche, un'essiccazione inadeguata è spesso la causa principale. Se il contenuto di umidità supera lo 0,1%, l'acqua residua evapora trasformandosi in vapore durante la fusione, formando striature mentre rimane intrappolata all'interno del polimero fuso. L'aria può anche entrare nel cilindro quando c'è un gioco eccessivo tra la vite e il cilindro o quando la vite si ritrae, consentendo all'aria di mescolarsi con il materiale. Infine, canali di colata progettati male, in particolare quando la portata è troppo elevata, possono causare turbolenze, intrappolando aria nel flusso fuso.
Le soluzioni sono semplici ed efficaci. Innanzitutto, essiccare la resina CPVC a 80–90 °C per 4–6 ore e conservarla in contenitori sigillati per evitare il riassorbimento dell'umidità. In secondo luogo, ispezionare il gioco tra la vite e il cilindro; se supera 0,2 mm, sostituire tempestivamente le parti usurate. L'aggiunta di un anello di non ritorno o di un anello di controllo in corrispondenza della gola di alimentazione può ridurre ulteriormente l'intrappolamento d'aria. Infine, ottimizzare la progettazione del canale di colata: i canali a ventaglio o puntiformi possono aiutare a rallentare il flusso e ridurre la turbolenza. Anche l'aggiunta di fori di sfiato ausiliari vicino alle aree comuni con segni d'aria aiuta l'aria a fuoriuscire in modo efficiente.
3. Macchie bianche: un sintomo di formulazione scadente o miscelazione insufficiente
Le macchie bianche sono un altro problema frequente durante la lavorazione del CPVC. Sebbene molti operatori le attribuiscano a impurità nella materia prima, le ragioni reali risiedono spesso nella progettazione della formulazione, nel controllo della temperatura e nelle prestazioni di plastificazione.
I composti di CPVC modificati formulati male possono avere finestre di lavorazione ristrette e scarse caratteristiche di flusso, che causano segni di flusso o striature bianche durante lo stampaggio. Un altro fattore importante è la bassa temperatura dello stampo. Se la superficie dello stampo è troppo fredda, il materiale fuso si solidifica rapidamente al contatto, formando un sottile strato superficiale. Mentre il fuso interno continua a fluire, questo sottile guscio si allunga e crea macchie bianche visibili. Infine, una miscelazione inadeguata o una progettazione scadente della vite possono portare a una fusione incompleta del materiale, lasciando piccole particelle non fuse che appaiono come macchioline bianche dopo lo stampaggio.
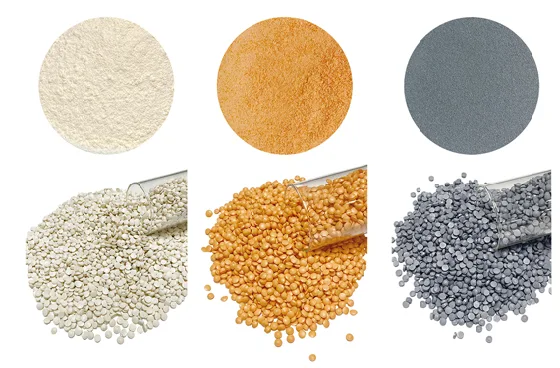
Per risolvere questi problemi, il controllo qualità deve iniziare dalla preparazione del materiale. Seguire sempre la formulazione raccomandata e assicurarsi che stabilizzanti e additivi siano miscelati uniformemente. Durante la miscelazione, pre-miscelare gli stabilizzanti con una piccola porzione di resina prima di aggiungere il resto per garantire una dispersione uniforme. Successivamente, aumentare la temperatura dello stampo a 50–60 °C per favorire un raffreddamento superficiale uniforme ed eliminare il ritiro differenziale. Se la vite non fornisce una miscelazione sufficiente, considerare la regolazione del rapporto di compressione o la sostituzione con una vite che includa una barriera o una testa di miscelazione. Questi miglioramenti aiutano a ottenere una qualità del fuso costante e a ridurre i difetti visibili.
4. Costruire un sistema di lavorazione del CPVC stabile
Evitare i difetti del CPVC richiede più che risolvere singoli problemi: richiede un controllo sistematico dell'intero processo. Gli operatori dovrebbero mantenere condizioni dell'attrezzatura stabili, pulire e calibrare regolarmente gli strumenti di lavorazione e registrare tutti i dati di temperatura e pressione per la tracciabilità. L'utilizzo di composti di CPVC di alta qualità con sistemi di stabilizzazione ottimizzati può anche migliorare la stabilità della lavorazione e ridurre il rischio di degradazione termica.
Il monitoraggio costante, la manutenzione preventiva e l'attenta ottimizzazione dei parametri possono trasformare la produzione da reattiva a proattiva, garantendo prestazioni ed efficienza nelle applicazioni in CPVC.
Conclusione
Comprendere le vere cause dei comuni difetti di lavorazione del CPVC, come bruciature, segni d'aria e macchie bianche, consente ai produttori di intraprendere azioni correttive precise ed efficaci. Ottimizzando la velocità della vite, mantenendo una ventilazione adeguata, garantendo un'essiccazione accurata e regolando la formulazione o la progettazione dell'attrezzatura, la qualità della produzione può essere migliorata significativamente. Per le aziende che cercano materiali in CPVC stabili e ad alte prestazioni e un supporto professionale alla lavorazione, Xuye fornisce soluzioni affidabili su misura per le vostre esigenze.
Scegli Xuye — il vostro partner di fiducia per materiali in CPVC avanzati e competenza nella lavorazione.