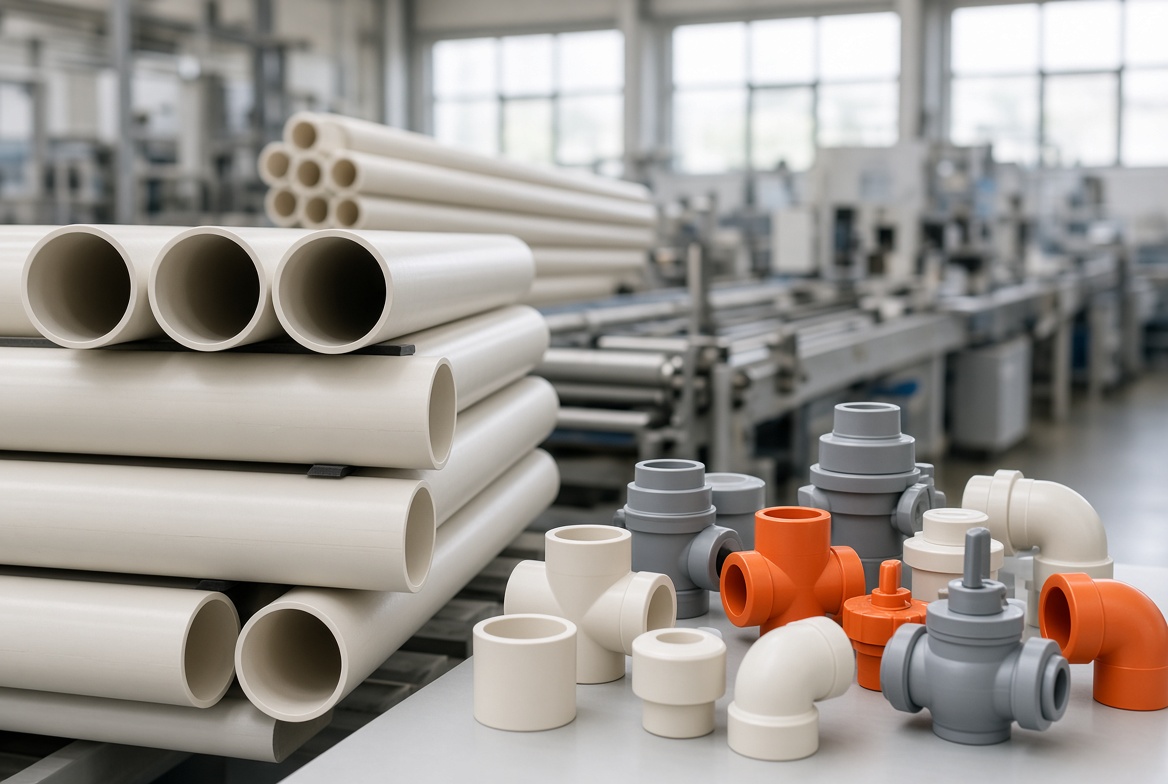
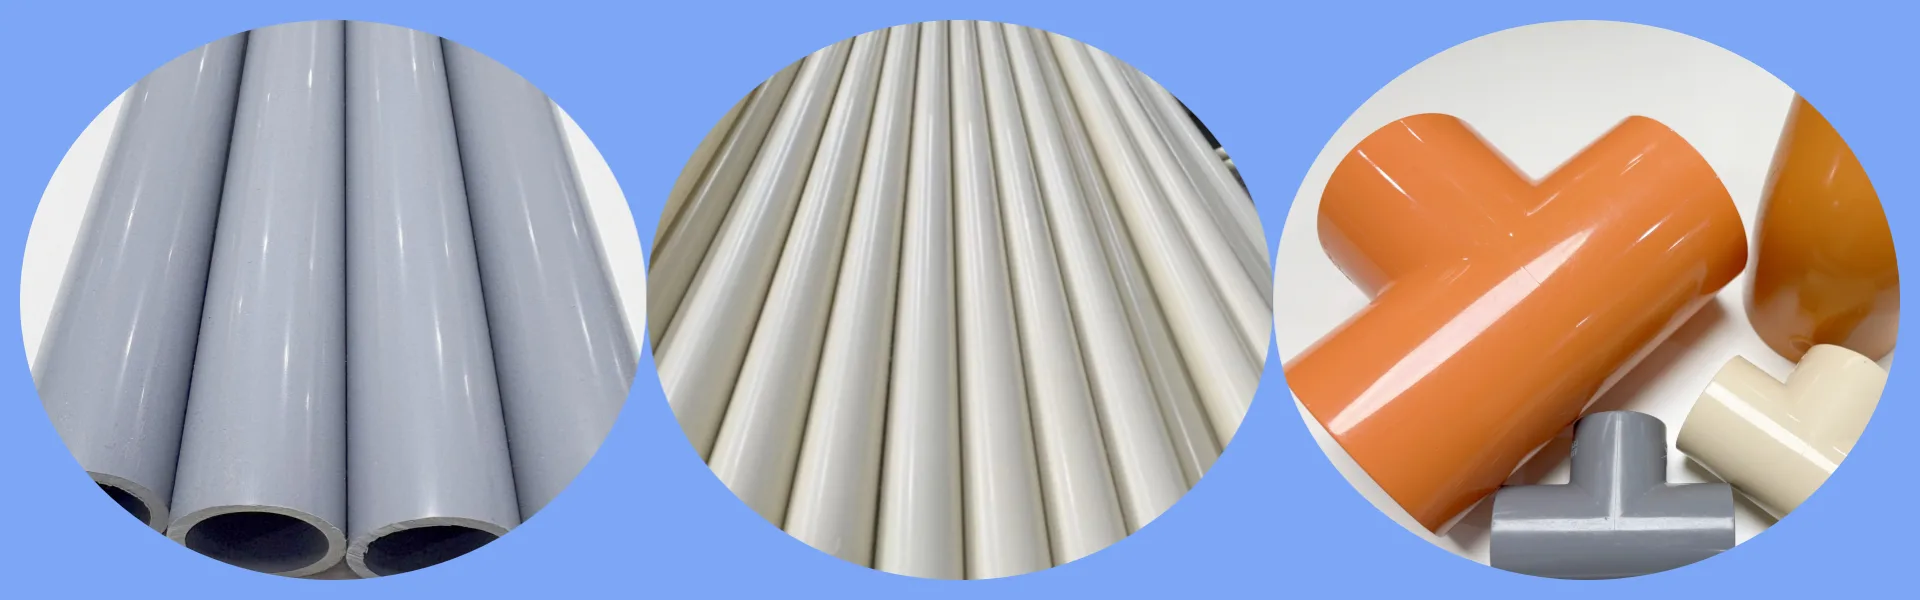
El policloruro de vinilo clorado (CPVC) se utiliza ampliamente en tuberías, accesorios y perfiles industriales debido a su excelente resistencia al calor, resistencia mecánica y estabilidad química. Sin embargo, durante el procesamiento, especialmente en la extrusión y el moldeo por inyección, pueden ocurrir diversos defectos como quemaduras, marcas de aire y puntos blancos. Comprender las causas reales detrás de estos problemas e implementar soluciones específicas es esencial para mejorar la calidad del producto y la eficiencia de la producción.
1. Quemaduras: El peligro oculto detrás del alto cizallamiento
Muchos asumen que las quemaduras en los productos de CPVC son causadas por una temperatura excesiva, pero las causas reales suelen ser mecánicas y operativas. Las quemaduras ocurren cuando áreas localizadas del material superan la temperatura de descomposición del CPVC (típicamente 180–200 °C). Esto sucede principalmente por dos razones: velocidad excesiva del tornillo y ventilación deficiente del molde.
Cuando la velocidad del tornillo es demasiado alta, el material dentro del cilindro experimenta un esfuerzo de cizallamiento excesivo, generando calor localizado que supera el límite de procesamiento seguro. El problema es más grave en las zonas de alimentación y compresión, donde el material permanece bajo calor durante períodos más largos, lo que provoca una carbonización parcial. Además, los orificios de ventilación bloqueados en el molde impiden la liberación de compuestos volátiles generados durante la fusión. Cuando estos gases se acumulan bajo alta temperatura y presión, se encienden o queman, dejando marcas de quemaduras oscuras en la superficie.
Para evitar las quemaduras, se requiere un enfoque preciso. Primero, reduzca la velocidad del tornillo entre un 5 y un 10% para disminuir la tasa de cizallamiento y controle continuamente la temperatura del cilindro para asegurarse de que la temperatura real no supere el valor establecido en más de ±3 °C. En segundo lugar, limpie las ventilaciones del molde antes de cada puesta en marcha. Use alambre de cobre fino para eliminar cualquier obstrucción y, si es necesario, amplíe las ranuras de ventilación para mejorar la liberación de gas. Estos pequeños ajustes pueden mejorar significativamente la apariencia de la superficie y reducir las tasas de reprocesamiento.
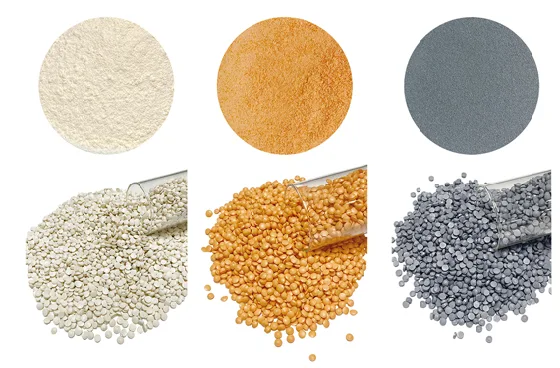
2. Marcas de aire: Un defecto de apariencia común pero prevenible
Entre todos los defectos de procesamiento del CPVC, las marcas de aire (o “vetas de gas”) se encuentran entre las más comunes y visibles. Aparecen como líneas nubladas o plateadas en la superficie de la pieza moldeada y resultan principalmente del aire o la humedad atrapados. Las causas clave se pueden rastrear en tres áreas: alto contenido de humedad de la materia prima, aire atrapado durante la alimentación y diseño inadecuado de la compuerta.
Debido a que el CPVC tiene fuertes propiedades higroscópicas, el secado inadecuado suele ser el principal culpable. Si el contenido de humedad supera el 0,1%, el agua residual se evapora en vapor durante la fusión, formando vetas a medida que queda atrapada dentro del polímero fundido. El aire también puede entrar al cilindro cuando hay un espacio excesivo entre el tornillo y el cilindro o cuando el tornillo se retrae, permitiendo que el aire se mezcle con el material. Por último, las compuertas mal diseñadas, especialmente cuando la tasa de flujo es demasiado alta, pueden causar turbulencia, atrapando aire en el flujo fundido.
Las soluciones son sencillas y efectivas. Primero, seque la resina de CPVC a 80–90 °C durante 4–6 horas y guárdela en recipientes sellados para evitar la reabsorción de humedad. En segundo lugar, inspeccione el espacio entre el tornillo y el cilindro; si supera los 0,2 mm, reemplace las piezas desgastadas de inmediato. Agregar un anillo de retención o válvula de retención en la garganta de alimentación puede reducir aún más la entrada de aire. Finalmente, optimice el diseño de la compuerta: las compuertas de abanico o de punta pueden ayudar a ralentizar el flujo y reducir la turbulencia. Agregar orificios de ventilación auxiliares cerca de las áreas comunes de marcas de aire también ayuda a que el aire escape de manera eficiente.
3. Puntos blancos: Un síntoma de mala formulación o mezcla insuficiente
Los puntos blancos son otro problema frecuente durante el procesamiento de CPVC. Aunque muchos operadores los atribuyen a impurezas en la materia prima, las razones reales a menudo radican en el diseño de la formulación, el control de temperatura y el rendimiento de plastificación.
Los compuestos de CPVC modificados mal formulados pueden tener ventanas de procesamiento estrechas y características de flujo deficientes, lo que provoca marcas de flujo o vetas blancas durante el moldeo. Otro factor importante es la baja temperatura del molde. Si la superficie del molde está demasiado fría, el material fundido se solidifica rápidamente al contacto, formando una capa superficial delgada. A medida que el material fundido interno continúa fluyendo, esta capa delgada se estira y crea puntos blancos visibles. Finalmente, una mezcla inadecuada o un diseño deficiente del tornillo pueden provocar una fusión incompleta del material, dejando pequeñas partículas sin fundir que aparecen como motas blancas después del moldeo.
Para resolver estos problemas, el control de calidad debe comenzar desde la preparación del material. Siga siempre la formulación recomendada y asegúrese de que los estabilizadores y aditivos se mezclen de manera uniforme. Al mezclar, premezcle los estabilizadores con una pequeña porción de la resina antes de agregar el resto para garantizar una dispersión uniforme. A continuación, aumente la temperatura del molde a 50–60 °C para promover un enfriamiento superficial uniforme y eliminar la contracción diferencial. Si el tornillo no proporciona una mezcla suficiente, considere ajustar la relación de compresión o reemplazarlo por un tornillo que incluya una barrera o cabezal de mezcla. Estas mejoras ayudan a lograr una calidad de fusión constante y reducir los defectos visibles.
4. Construcción de un sistema de procesamiento de CPVC estable
Evitar los defectos en el CPVC requiere más que solucionar problemas individuales: exige un control sistemático sobre todo el proceso. Los operadores deben mantener condiciones estables del equipo, limpiar y calibrar regularmente las herramientas de procesamiento y registrar todos los datos de temperatura y presión para su trazabilidad. El uso de compuestos de CPVC de alta calidad con sistemas de estabilizadores optimizados también puede mejorar la estabilidad del procesamiento y reducir el riesgo de degradación térmica.
El monitoreo constante, el mantenimiento preventivo y la optimización cuidadosa de los parámetros pueden transformar la producción de reactiva a proactiva, asegurando tanto el rendimiento como la eficiencia en las aplicaciones de CPVC.
Conclusión
Comprender las causas reales de los defectos comunes de procesamiento del CPVC, como quemaduras, marcas de aire y puntos blancos, permite a los fabricantes tomar medidas correctivas precisas y efectivas. Al optimizar la velocidad del tornillo, mantener una ventilación adecuada, garantizar un secado completo y ajustar la formulación o el diseño del equipo, se puede mejorar significativamente la calidad de la producción. Para las empresas que buscan materiales de CPVC estables y de alto rendimiento y soporte de procesamiento profesional, Xuye ofrece soluciones confiables adaptadas a sus necesidades.
Elija Xuye — su socio de confianza para materiales avanzados de CPVC y experiencia en procesamiento.