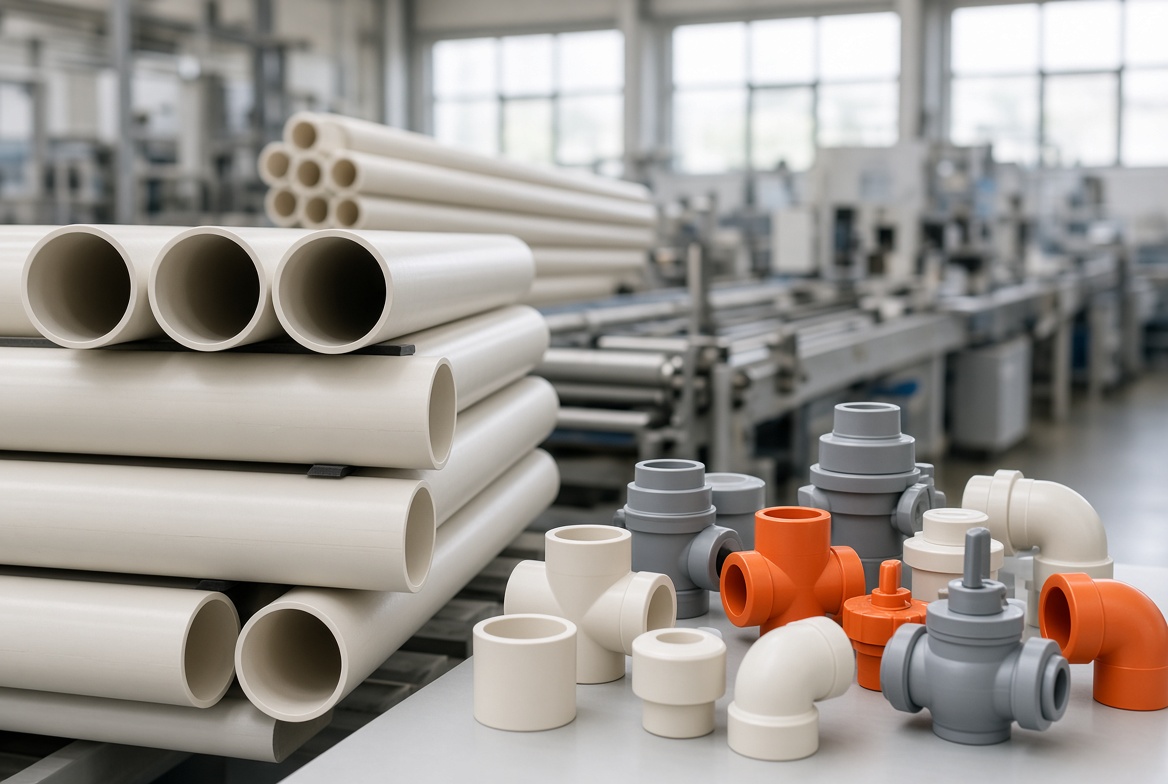
يُستخدم كلوريد البوليفينيل المكلور (CPVC) على نطاق واسع في الأنابيب الصناعية، والوصلات، والقطاعات نظرًا لمقاومته الممتازة للحرارة، وقوته الميكانيكية، واستقراره الكيميائي. ومع ذلك، أثناء المعالجة - وخاصة البثق والقولبة بالحقن - يمكن أن تظهر عيوب مختلفة مثل الاحتراق، وعلامات الهواء، والبقع البيضاء. إن فهم الأسباب الحقيقية وراء هذه المشكلات وتنفيذ حلول مستهدفة أمر ضروري لتحسين جودة المنتج وكفاءة الإنتاج.
1. الاحتراق: الخطر الخفي وراء القص العالي
يعتقد الكثيرون أن الاحتراق في منتجات CPVC ينتج عن درجة حرارة مفرطة، لكن الأسباب الحقيقية غالبًا ما تكون ميكانيكية وتشغيلية. يحدث الاحتراق عندما تتجاوز مناطق معينة من المادة درجة حرارة تحلل CPVC (عادةً 180-200 درجة مئوية). يحدث هذا بشكل رئيسي لسببين: سرعة البرغي المفرطة وضعف تهوية القالب.
عندما تكون سرعة البرغي عالية جدًا، تتعرض المادة داخل الأسطوانة لإجهاد قص مفرط، مما يولد حرارة موضعية تتجاوز حد المعالجة الآمن. تكون المشكلة أكثر حدة في مناطق التغذية والضغط، حيث تظل المادة تحت الحرارة لفترات أطول، مما يؤدي إلى تفحم جزئي. بالإضافة إلى ذلك، تمنع فتحات التهوية المسدودة في القالب خروج المركبات المتطايرة الناتجة أثناء الانصهار. عندما تتراكم هذه الغازات تحت درجة حرارة وضغط مرتفعين، فإنها تشتعل أو تحترق، مما يترك علامات احتراق داكنة على السطح.
لمنع الاحتراق، يلزم اتباع نهج دقيق. أولاً، قلل سرعة البرغي بنسبة 5-10% لخفض معدل القص، وراقب باستمرار درجة حرارة الأسطوانة لضمان عدم تجاوز درجة الحرارة الفعلية للقيمة المحددة بأكثر من ±3 درجات مئوية. ثانيًا، نظف فتحات تهوية القالب قبل كل تشغيل. استخدم سلكًا نحاسيًا رفيعًا لإزالة أي انسدادات، وإذا لزم الأمر، قم بتوسيع فتحات التهوية لتعزيز خروج الغاز. يمكن لهذه التعديلات البسيطة أن تحسن مظهر السطح بشكل كبير وتقلل من معدلات إعادة العمل.
2. علامات الهواء: عيب مظهر شائع ولكن يمكن الوقاية منه
من بين جميع عيوب معالجة CPVC، تعد علامات الهواء (أو “خطوط الغاز”) من بين أكثر العيوب شيوعًا ووضوحًا. تظهر كخطوط غائمة أو فضية على سطح الجزء المقولب وتنتج بشكل أساسي عن الهواء المحبوس أو الرطوبة. يمكن إرجاع الأسباب الرئيسية إلى ثلاثة مجالات: محتوى الرطوبة العالي في المواد الخام، والهواء المحبوس أثناء التغذية، وتصميم البوابة غير المناسب.
نظرًا لأن CPVC يتمتع بخصائص استرطابية قوية، فإن التجفيف غير الكافي غالبًا ما يكون السبب الرئيسي. إذا تجاوز محتوى الرطوبة 0.1%، يتبخر الماء المتبقي إلى بخار أثناء الانصهار، مما يشكل خطوطًا عندما يُحبس داخل البوليمر المنصهر. يمكن للهواء أيضًا أن يدخل الأسطوانة عندما يكون هناك خلوص مفرط بين البرغي والأسطوانة أو عندما يتراجع البرغي، مما يسمح للهواء بالاختلاط بالمادة. أخيرًا، يمكن للبوابات المصممة بشكل سيئ - خاصة عندما يكون معدل التدفق مرتفعًا جدًا - أن تسبب اضطرابًا، مما يؤدي إلى حبس الهواء في التدفق المنصهر.
الحلول مباشرة وفعالة. أولاً، جفف راتنج CPVC عند 80-90 درجة مئوية لمدة 4-6 ساعات وقم بتخزينه في حاويات محكمة الإغلاق لمنع إعادة امتصاص الرطوبة. ثانيًا، افحص الخلوص بين البرغي والأسطوانة؛ إذا تجاوز 0.2 مم، استبدل الأجزاء البالية على الفور. يمكن أن تؤدي إضافة حلقة عدم رجوع أو حلقة فحص عند مدخل التغذية إلى تقليل دخول الهواء بشكل أكبر. أخيرًا، قم بتحسين تصميم البوابة - يمكن أن تساعد البوابات المروحية أو الدقيقة في إبطاء التدفق وتقليل الاضطراب. كما تساعد إضافة فتحات تهوية إضافية بالقرب من مناطق علامات الهواء الشائعة في خروج الهواء بكفاءة.
3. البقع البيضاء: عرض لضعف التركيبة أو عدم كفاية الخلط
البقع البيضاء هي مشكلة متكررة أخرى أثناء معالجة CPVC. على الرغم من أن العديد من المشغلين يعزونها إلى شوائب في المواد الخام، إلا أن الأسباب الحقيقية غالبًا ما تكمن في تصميم التركيبة، والتحكم في درجة الحرارة، وأداء التلدين.
قد تحتوي مركبات CPVC المعدلة ذات التركيبة الضعيفة على نوافذ معالجة ضيقة وخصائص تدفق ضعيفة، مما يسبب علامات تدفق أو خطوطًا بيضاء أثناء القولبة. عامل رئيسي آخر هو انخفاض درجة حرارة القالب. إذا كان سطح القالب باردًا جدًا، تتصلب المادة المنصهرة بسرعة عند التلامس، مما يشكل طبقة سطحية رقيقة. ومع استمرار تدفق المادة المنصهرة الداخلية، يتمدد هذا الغلاف الرقيق ويخلق بقعًا بيضاء مرئية. أخيرًا، يمكن أن يؤدي الخلط غير الكافي أو تصميم البرغي الضعيف إلى عدم اكتمال انصهار المادة، مما يترك جزيئات صغيرة غير منصهرة تظهر كبقع بيضاء بعد القولبة.
لحل هذه المشكلات، يجب أن يبدأ التحكم في الجودة من إعداد المواد. اتبع دائمًا التركيبة الموصى بها وتأكد من خلط المثبتات والإضافات بالتساوي. عند الخلط، اخلط المثبتات مسبقًا مع جزء صغير من الراتنج قبل إضافة الباقي لضمان التوزيع الموحد. بعد ذلك، ارفع درجة حرارة القالب إلى 50-60 درجة مئوية لتعزيز التبريد السطحي المتساوي والقضاء على الانكماش التفاضلي. إذا فشل البرغي في توفير خلط كافٍ، فكر في تعديل نسبة الضغط أو استبداله ببرغي يتضمن حاجزًا أو رأس خلط. تساعد هذه التحسينات في تحقيق جودة انصهار متسقة وتقليل العيوب المرئية.
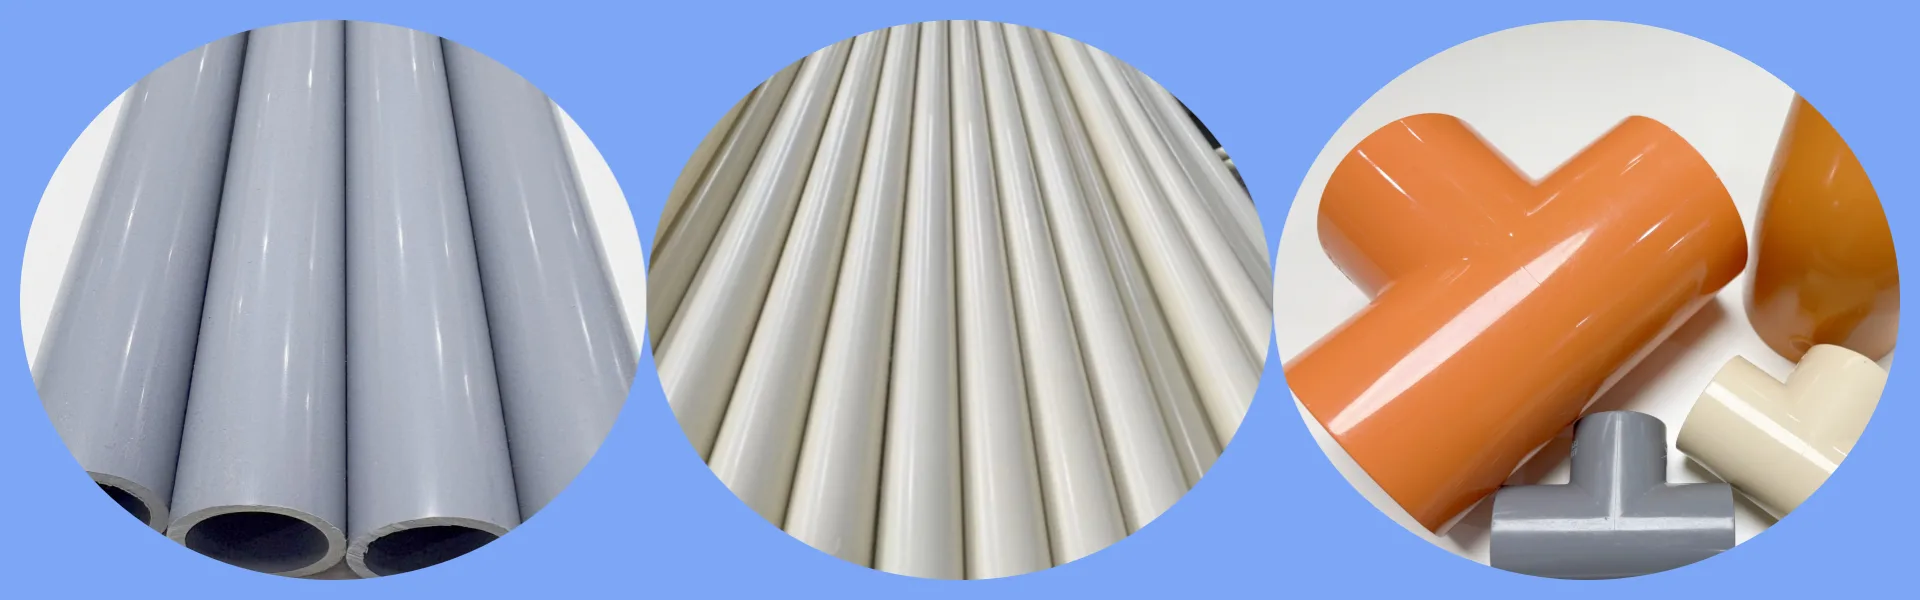
4. بناء نظام معالجة CPVC مستقر
يتطلب تجنب عيوب CPVC أكثر من مجرد استكشاف الأخطاء وإصلاحها - فهو يتطلب تحكمًا منهجيًا في العملية بأكملها. يجب على المشغلين الحفاظ على ظروف معدات مستقرة، وتنظيف ومعايرة أدوات المعالجة بانتظام، وتسجيل جميع بيانات درجة الحرارة والضغط للتتبع. يمكن أن يؤدي استخدام مركبات CPVC عالية الجودة مع أنظمة مثبتات محسنة أيضًا إلى تحسين استقرار المعالجة وتقليل مخاطر التحلل الحراري.
يمكن للمراقبة المستمرة، والصيانة الوقائية، والتحسين الدقيق للمعلمات تحويل الإنتاج من رد الفعل إلى الاستباقية، مما يضمن الأداء والكفاءة في تطبيقات CPVC.
الخلاصة
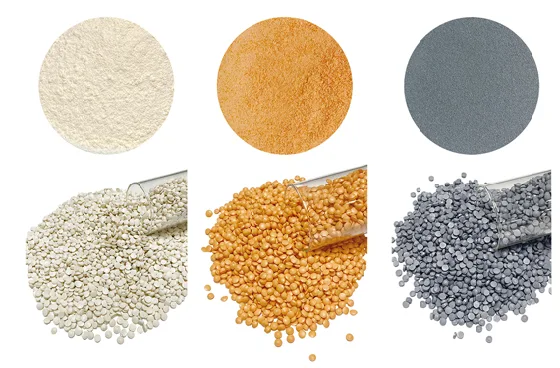
إن فهم الأسباب الحقيقية لعيوب معالجة CPVC الشائعة - مثل الاحتراق، وعلامات الهواء، والبقع البيضاء - يسمح للمصنعين باتخاذ إجراءات تصحيحية دقيقة وفعالة. من خلال تحسين سرعة البرغي، والحفاظ على التهوية المناسبة، وضمان التجفيف الشامل، وتعديل التركيبة أو تصميم المعدات، يمكن تحسين جودة الإنتاج بشكل كبير. بالنسبة للشركات التي تبحث عن مواد CPVC مستقرة وعالية الأداء ودعم معالجة احترافي، توفر Xuye حلولًا موثوقة مصممة خصيصًا لتلبية احتياجاتك.
اختر Xuye — شريكك الموثوق للمواد المتقدمة وخبرة معالجة CPVC.