Вы инженер-технолог или специалист по переработке полимеров и столкнулись с деградацией компаунда? Это техническое руководство раскрывает секреты переработки промышленного CPVC, анализируя, как подбор специфических молекулярных структур — от высокотемпературных вариантов до специализированных химических составов — оптимизирует выход продукции при экструзии. Освойте точный термомеханический контроль и изучите нашу комплексную матрицу выбора марок CPVC чтобы устранить производственные дефекты и обеспечить долгосрочную целостность трубопроводов.
Введение в промышленную смолу CPVC
Переход от стандартного поливинилхлорида (PVC) к хлорированному поливинилхлориду (CPVC) представляет собой критически важное обновление материала для высокотехнологичных промышленных систем транспортировки жидкостей. Понимание того, как эта структурная модификация меняет пределы эксплуатационных характеристик, необходимо для надежности в полевых условиях.
Что такое смола CPVC?
Хлорированный поливинилхлорид — это особый термопласт, получаемый путем постхлорирования базового полимера PVC. Эта химическая модификация повышает базовое содержание хлора со стандартных 57% до высокостабильного диапазона от 60% до 75%. Такая более плотная конфигурация хлора эффективно защищает углеродный скелет, повышая порог непрерывной рабочей температуры материала до 93°C и выше, одновременно обеспечивая присущую ему огнестойкость и исключительную устойчивость к воздействию кислот и щелочей.
Основные промышленные преимущества
- Термическая стабильность: Сохраняет высокий модуль упругости при растяжении и механическую жесткость при постоянном воздействии кипятка и линий пара низкого давления.
- Химическая стойкость: Демонстрирует элитную защиту от растрескивания под воздействием окружающей среды (ESC) при транспортировке высококонцентрированных кислот, щелочей и промышленных солевых растворов.
- Механическая прочность: Высокая несущая способность и отличные показатели гидростатического давления в течение длительного срока эксплуатации.
- Огнестойкость: Высокий кислородный индекс (обычно 60% или выше) обеспечивает самозатухание с исключительно низким дымовыделением.
Ключевые промышленные применения
- Трубопроводы горячей воды: Коммерческие круглосуточные системы рециркуляции горячей воды и высокотемпературные сантехнические системы для тяжелых условий эксплуатации.
- Химические трубопроводы: Транспортировка жидкостей на химических заводах, очистка сточных вод и линии гальванического покрытия.
- Промышленные покрытия: Антикоррозийные футеровки резервуаров для хранения химикатов и высокопрочные морские конструкционные краски.
- Модификация пластиков: Используется в качестве высокоэффективного агента для смешивания с целью повышения температуры тепловой деформации (HDT) стандартных виниловых составов.
Обзор распространенных марок CPVC
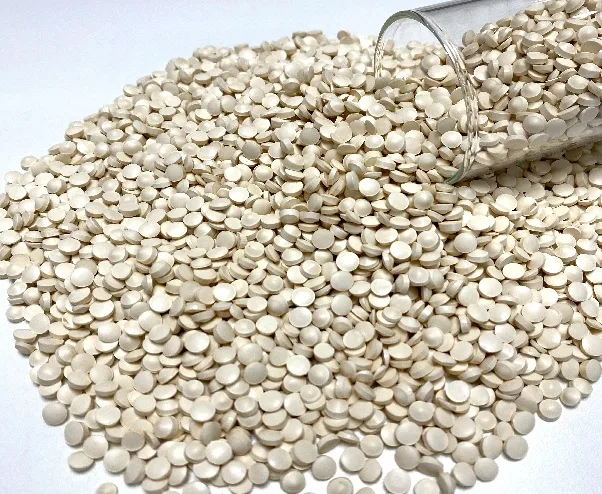
Оптимизация промышленной производственной линии требует соответствия правильной молекулярной архитектуры оборудованию для компаундирования. Четыре доминирующие марки определяют современный промышленный ландшафт: CPVC J-700C, Z-500C, J-700 и Z-500. Эти вариации балансируют распределение хлора и молекулярную массу, создавая различные профили переработки — от экструзии для тяжелой промышленности до экономически эффективного смешивания для инфраструктурных проектов.
Критические принципы переработки смолы CPVC
Успешное превращение сырой хлорированной смолы в безупречные готовые профили требует глубокого понимания реологии полимеров. Сами структуры, которые придают материалу промышленную устойчивость, также диктуют крайне чувствительные параметры обработки в заводских условиях.
Почему CPVC сложнее перерабатывать, чем PVC
Структурное хлорирование, защищающее углеродный скелет, резко увеличивает молекулярное трение, что приводит к повышенной вязкости расплава и более высокой температуре стеклования. Следовательно, CPVC требует значительно более высоких температур экструзии и впрыска, чем стандартный винил. Поскольку порог термического разложения полимера остается опасно близким к требуемой температуре плавления, доступное окно переработки исключительно узкое. Незначительные скачки температуры или чрезмерное механическое сдвиговое тепло вызывают быстрое дегидрохлорирование, высвобождая коррозионно-активный хлористый водород и вызывая катастрофическую деградацию компаунда.
Ключевые цели переработки
- Полная желатинизация: Достижение гомогенной, тщательно сплавленной молекулярной матрицы по всему поперечному сечению профиля для обеспечения полной гидростатической проектной прочности.
- Минимальная деградация: Соблюдение строгой термомеханической дисциплины для предотвращения разрыва полимерных цепей, структурного обесцвечивания и локальных слабых мест.
- Стабильная вязкость: Управление равномерностью давления в головке внутри цилиндра для устранения колебаний толщины стенок и деформаций поверхности во время последующей калибровки.
- Механическая целостность: Обеспечение безупречной интеграции линий сварки при формовании под высоким давлением для предотвращения преждевременных отказов в полевых условиях под гидравлической нагрузкой.
Основные методы переработки промышленного CPVC
- Экструзия: Стандартный метод производства непрерывных промышленных трубопроводов, воздуховодов и толстолистовых материалов с использованием специализированных параллельных или конических двухшнековых конфигураций.
- Литье под давлением: Используется для формования сложных высоконагруженных компонентов трубопроводов, таких как клапаны, фланцы и фитинги, требующих использования шнеков с низкой степенью сжатия для предотвращения пиковых сдвиговых нагрузок.
- Компаундирование для покрытий: Растворение фракций смолы с высоким содержанием хлора в специфических органических растворителях для создания антикоррозийных покрытий резервуаров для хранения химикатов и высокоэффективных морских защитных барьеров.
Рекомендуемые параметры переработки CPVC
Переработка промышленного CPVC требует баланса между температурными профилями и механическим сдвигом для достижения полной желатинизации без запуска процессов деградации.
Двухшнековая экструзия
Установите градиент температуры цилиндра: 170–180°C в зоне питания, 180–195°C в зоне сжатия и 185–205°C в зоне дозирования, поддерживая температуру головки на уровне 190–210°C. Поддерживайте скорость вращения шнека 15–40 об/мин при давлении в головке 5–15 МПа. Увеличьте профили на +5°C для J-700C и на +10°C для Z-500C, но снизьте на -5°C для Z-500.
Литье под давлением
Регулируйте температуру цилиндра впрыска в диапазоне 180–210°C и поддерживайте температуру воды в пресс-форме на уровне 40–70°C для предотвращения дефектов поверхности. Необходимо выполнять впрыск при давлении 80–140 МПа с выдержкой 10–30 секунд для устранения усадочных раковин. J-700 предпочтителен для сложных фитингов, в то время как использования высоковязкого Z-500C следует избегать.
Компаундирование покрытий
Выполняйте высокоскоростное горячее смешивание строго при температуре 160–175°C для сохранения полимерной матрицы. Необходимо увеличить дозировку первичных термостабилизаторов в 1,5–2,5 раза по сравнению со стандартными базовыми показателями для PVC и добавить смазочные материалы в количестве 1–2 ч.н.п. Марки с высоким содержанием хлора, такие как J-700C и Z-500C, идеально подходят для максимизации стойкости к химическому проникновению.
Рекомендации по составу для промышленного CPVC
Сырая смола требует точно сбалансированного пакета добавок перед переработкой. Рецептура вашего компаунда должна напрямую компенсировать присущую полимеру чувствительность к высокой тепловой энергии и механическому сдвигу.
Термостабилизаторы
Необходимо использовать надежные термостабилизаторы, такие как оловоорганические или кальций-цинковые системы, для предотвращения быстрой дегидрохлоризации. Убедитесь, что дозировка рассчитана правильно, так как недостаточная стабилизация вызывает немедленную деградацию, приводящую к потемнению расплава и разрушению механических свойств профиля.
Модификаторы ударопрочности
Введение хлорированного полиэтилена модификатора ударопрочности CPE в количестве 5–15% необходимо для устранения структурной хрупкости. Эта добавка поглощает энергию разрушения при ударных нагрузках в полевых условиях, не снижая температуру тепловой деформации компаунда, что делает ее эталонным компонентом для ваших промышленных трубопроводов тяжелого типа.
Баланс смазочных материалов
Необходимо установить точный баланс между внутренними и внешними смазочными материалами, обычно поддерживая общую дозировку в пределах 1,5–2,5 ч.н.п. Внутренние типы снижают межмолекулярное трение для уменьшения тепловыделения в расплаве, в то время как внешние аналоги предотвращают прилипание вязкого компаунда к виткам шнека.
Минеральные наполнители
Добавление ультратонкого карбоната кальция с покрытием или талька повышает жесткость профиля при одновременном снижении затрат на сырье. Однако содержание наполнителя необходимо ограничить 20% или менее. Превышение этого критического предела вызывает серьезную структурную хрупкость, что ведет к преждевременному выходу трубопровода из строя под гидростатическим давлением.
Рецептуры для конкретных марок
Корректируйте рецептуры в зависимости от выбранной марки. Высокотемпературный J-700C требует улучшенного пакета стабилизаторов для работы при повышенных температурах головки, тогда как высоковязкий Z-500C требует увеличения доли внешних смазочных материалов для снижения противодавления и контроля интенсивного внутреннего сдвигового нагрева.
Типичные проблемы переработки и их решения
Устранение неполадок при компаундировании промышленного CPVC требует разграничения химической деградации и дисбаланса механической переработки. Необходимо тщательно настраивать линии для поддержания структурной целостности.
Пожелтение и потемнение (деградация)
Если профиль обесцвечивается или темнеет во время производства, компаунд подвергается термической деградации. Это вызвано чрезмерной температурой расплава, избыточным сдвигом из-за высокой скорости вращения шнека или наличием застойных зон. Следует снизить температуру в зоне дозирования и оптимизировать ввод термостабилизатора.
Хрупкие готовые профили
Низкая ударная вязкость или хрупкое разрушение указывают на неполную желатинизацию смолы или недостаточную модификацию. Необходимо немного повысить температуру адаптера и головки для обеспечения полного сплавления полимерной матрицы и убедиться, что дозировка структурного модификатора соответствует вашим конкретным требованиям по выдерживаемому давлению.
Поверхностные пузыри и пустоты
Поверхностное вздутие и внутренние пустоты обычно возникают из-за высокого уровня влажности в сырой смоле или сильного локального перегрева, вызванного чрезмерной силой сдвига. Необходимо обеспечить тщательную предварительную сушку партий перед подачей и снизить скорость вращения шнека для минимизации трения.
Неравномерная вязкость расплава
Колебания давления в головке и непостоянная толщина стенки указывают на плохое смешивание или использование неподходящей марки смолы для геометрии вашего инструмента. Оптимизируйте циклы высокоскоростного горячего смешивания для равномерного распределения добавок или оцените свою настройку в соответствии с профессиональным техническим паспортом для смены марки.
Советы по переработке для конкретных промышленных применений
Адаптация производственного процесса к условиям, в которых будет эксплуатироваться профиль, обеспечивает долгосрочный успех в полевых условиях. Необходимо настроить параметры оборудования в соответствии с целевым применением.
Трубопроводы для горячей воды
При экструзии трубопроводов для систем непрерывной подачи горячей воды необходимо строго поддерживать температуру переработки в диапазоне 180–200°C. Сосредоточьтесь на использовании высокоэффективного пакета термостабилизаторов и обеспечьте медленное, равномерное охлаждение в вакуумных калибраторах, чтобы предотвратить возникновение остаточных внутренних напряжений.
Трубопроводы для агрессивных химических сред
Транспортировка агрессивных кислот требует переработки соединений с высоким содержанием хлора в жестком температурном диапазоне 190–210°C. Необходимо минимизировать внешнюю смазку, чтобы предотвратить микрорасслоение на поверхности трубы и гарантировать полную целостность химического барьера при транспортировке химических жидкостей под высоким давлением.
Промышленные покрытия и футеровка
Разработка защитных покрытий для жидкостей требует соблюдения низких температурных границ смешивания в диапазоне 165–175°C для сохранения высокомолекулярной матрицы. Вы должны сосредоточиться на достижении сверхтонкого размера частиц и полной дисперсии добавок в смесителях растворителей, чтобы гарантировать отсутствие микропор в отвержденном поверхностном слое.
Заключительные мысли
Для обеспечения оптимальной желатинизации необходимо синхронизировать работу оборудования с температурными требованиями каждой промышленной марки CPVC. Свяжитесь с нами сегодня, чтобы оптимизировать эффективность компаундирования с помощью наших премиальных смол.