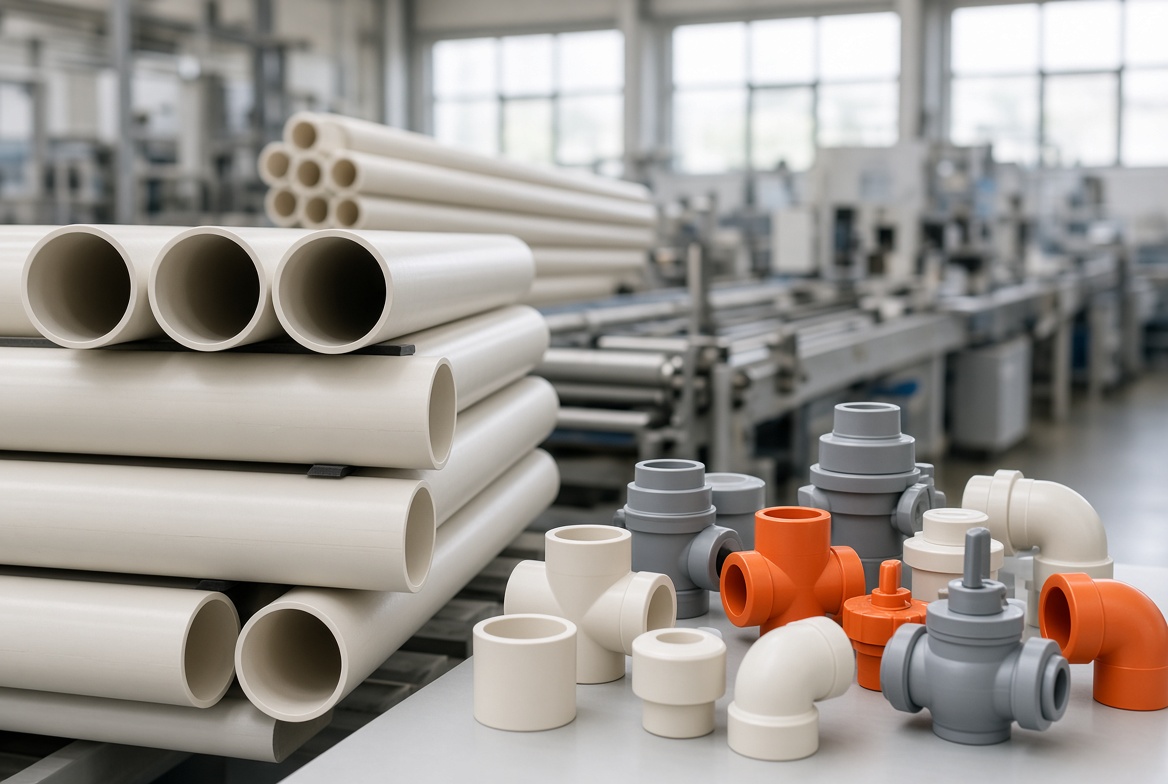
Você é um engenheiro industrial ou processador de polímeros que enfrenta problemas com a degradação de compostos? Este guia técnico desmistifica o processamento de CPVC de grau industrial, analisando como a correspondência de estruturas moleculares específicas — desde variantes de alto calor até formulações químicas especializadas — otimiza os rendimentos de extrusão. Domine o controle termomecânico preciso e explore nossa abrangente matriz de seleção de grau de CPVC para eliminar defeitos de fabricação e garantir a integridade da tubulação a longo prazo.
Introdução à Resina de CPVC de Grau Industrial
A transição do policloreto de vinila (PVC) padrão para o policloreto de vinila clorado (CPVC) representa uma atualização de material crítica para o manuseio de fluidos industriais de alta especificação. Reconhecer como essa modificação estrutural altera os limites de desempenho é essencial para a confiabilidade em campo.
O que é resina CPVC?
O Policloreto de Vinila Clorado é um termoplástico distinto produzido através da pós-cloração do polímero base de PVC. Essa modificação química eleva o teor de cloro base de 57% para uma faixa altamente estável de 60% a 75%. Essa configuração de cloro mais densa protege efetivamente a espinha dorsal de carbono, elevando o limite de temperatura de serviço contínuo do material para 93°C ou mais, enquanto aumenta inerentemente o retardamento de fogo estrutural e a excepcional imunidade a ácidos e álcalis.
Principais Vantagens Industriais
- Estabilidade Térmica: Mantém alto módulo de tração e rigidez mecânica sob exposição contínua a água fervente e linhas de vapor de baixa pressão.
- Resistência Química: Demonstra proteção de elite contra o estresse ambiental de fissuração (ESC) ao transportar ácidos altamente concentrados, cáusticos e salmouras industriais.
- Resistência Mecânica: Alta capacidade de suporte de carga estrutural e excelentes classificações de pressão hidrostática ao longo de vidas operacionais estendidas.
- Retardamento de Chama: Um alto Índice de Oxigênio Limite (geralmente 60% ou superior) garante um comportamento autoextinguível com evolução de fumaça excepcionalmente baixa.
Principais Aplicações Industriais
- Tubulação de Água Quente: Redes comerciais de recirculação de água quente 24/7 e encanamentos de alta temperatura para serviços pesados.
- Tubulações Químicas: Transporte de fluidos em plantas químicas de grande porte, processamento de águas residuais e linhas de galvanoplastia.
- Revestimentos Industriais: Revestimentos anticorrosivos para tanques de armazenamento de produtos químicos e tintas estruturais marítimas de alta durabilidade.
- Modificação de Plásticos: Usado como agente de mistura de alto desempenho para aumentar a temperatura de distorção térmica (HDT) de formulações de vinil padrão.
Visão Geral dos Graus Comuns de CPVC
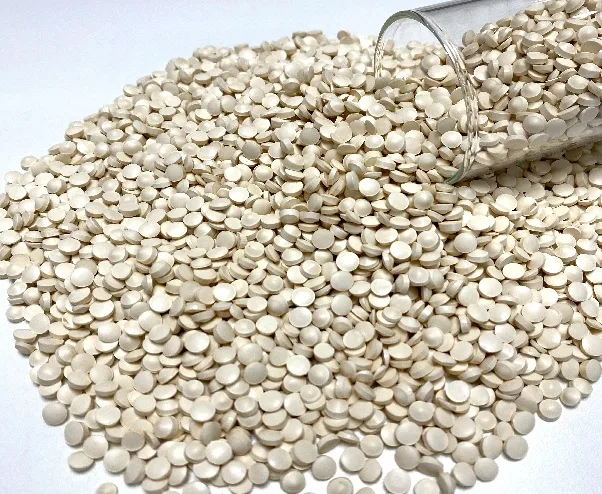
Otimizar uma linha de fabricação industrial requer a correspondência da arquitetura molecular correta com o maquinário de composição. Quatro graus dominantes definem o cenário industrial moderno: CPVC J-700C, Z-500C, J-700 e Z-500. Essas variações equilibram a distribuição de cloro e o peso molecular, criando perfis de processamento distintos que variam da extrusão industrial pesada à mistura de infraestrutura com bom custo-benefício.
Princípios Críticos de Processamento para Resina de CPVC
Converter com sucesso a resina clorada bruta em perfis acabados impecáveis requer um conhecimento profundo da reologia dos polímeros. As mesmas estruturas que conferem ao material sua resiliência industrial também ditam parâmetros de manuseio altamente sensíveis no chão de fábrica.
Por que o CPVC é mais difícil de processar do que o PVC
A cloração estrutural que protege a espinha dorsal de carbono aumenta drasticamente o atrito molecular, resultando em viscosidade de fusão elevada e uma temperatura de transição vítrea mais alta. Consequentemente, o CPVC requer temperaturas de extrusão e injeção significativamente mais altas do que o vinil padrão. Como o limite de decomposição térmica do polímero permanece perigosamente próximo ao seu ponto de fusão necessário, a janela de processamento disponível é excepcionalmente estreita. Pequenos picos de temperatura ou calor de cisalhamento mecânico excessivo desencadearão uma rápida desidrocloração, liberando gás clorídrico corrosivo e causando degradação catastrófica do composto.
Principais Objetivos de Processamento
- Gelificação Completa: Alcançar uma matriz molecular homogênea e completamente fundida em toda a seção transversal do perfil para garantir a força total do projeto hidrostático.
- Degradação Mínima: Manter uma disciplina termomecânica rigorosa para evitar a cisão da cadeia polimérica, descoloração estrutural e pontos fracos localizados.
- Viscosidade Consistente: Gerenciar a uniformidade da pressão do cabeçote dentro do cilindro para eliminar flutuações na espessura da parede e deformidades superficiais durante a calibração a jusante.
- Integridade Mecânica: Garantir a integração impecável da linha de solda durante a moldagem de alta pressão para evitar falhas prematuras em campo sob estresse hidráulico.
Principais Métodos de Processamento para CPVC Industrial
- Extrusão: O método padrão para a fabricação de tubulações industriais contínuas, dutos e chapas pesadas usando configurações especializadas de rosca dupla paralela ou cônica.
- Moldagem por Injeção: Empregado para moldar componentes de tubulação complexos e de alto estresse, como válvulas, flanges e conexões, exigindo projetos de rosca de baixa compressão para evitar picos de cisalhamento.
- Composição para Revestimentos: Dissolução de frações de resina com alto teor de cloro em sistemas específicos de solventes orgânicos para formular revestimentos de tanques de armazenamento químico anticorrosivos e barreiras marítimas de alto desempenho.
Parâmetros de Processamento Recomendados para CPVC
O processamento de CPVC industrial requer o equilíbrio entre seus perfis térmicos e o cisalhamento mecânico para atingir a gelificação completa sem desencadear a degradação.
Extrusão de Rosca Dupla
Você deve definir o gradiente do seu cilindro de uma zona de alimentação de 170–180°C, passando por 180–195°C na compressão, até 185–205°C na dosagem, mantendo a matriz a 190–210°C. Mantenha as velocidades da rosca entre 15–40 rpm sob uma pressão de cabeçote de 5–15 MPa. Aumente os perfis em +5°C para J-700C e +10°C para Z-500C, mas reduza em -5°C para Z-500.
Moldagem por Injeção
Regule o cilindro de injeção entre 180–210°C e mantenha a água do molde entre 40–70°C para evitar defeitos superficiais. Você precisa injetar a 80–140 MPa com um tempo de espera de 10–30 segundos para eliminar marcas de contração. O J-700 é preferido para conexões complexas, enquanto você deve evitar o Z-500C de alta viscosidade.
Composição de Revestimento
Execute sua mistura a quente de alta velocidade estritamente entre 160–175°C para preservar a matriz de resina. Você deve aumentar os estabilizadores térmicos primários para 1,5–2,5 vezes as linhas de base padrão de PVC e integrar lubrificantes a 1–2 phr. Graus com alto teor de cloro, como J-700C e Z-500C, são ideais aqui para maximizar a resistência à permeação química.
Melhores Práticas de Formulação para CPVC Industrial
A resina bruta requer um pacote de aditivos precisamente equilibrado antes do processamento. Sua receita de composto deve combater diretamente a sensibilidade inerente do polímero à alta energia térmica e ao cisalhamento mecânico.
Estabilizadores Térmicos
Você deve usar estabilizadores térmicos robustos, como sistemas de organoestanho ou cálcio-zinco, para evitar a desidrocloração rápida. Certifique-se de que a dosagem seja dimensionada corretamente, pois a subestabilização causa degradação imediata, tornando o fundido escuro e destruindo as propriedades mecânicas do seu perfil.
Modificadores de Impacto
A integração de polietileno clorado modificador de impacto CPE com uma carga de 5–15% é essencial para eliminar a fragilidade estrutural. Este aditivo absorve a energia de fratura durante impactos em campo sem reduzir a temperatura de deflexão térmica do composto, tornando-o um componente de referência para suas tubulações industriais de serviço pesado.
Equilíbrio de Lubrificantes
Você precisa estabelecer um equilíbrio preciso entre lubrificantes internos e externos, mantendo normalmente a carga total entre 1,5–2,5 phr. Os tipos internos reduzem o atrito intermolecular para diminuir o calor do fundido, enquanto as alternativas externas evitam que o composto pegajoso de alta viscosidade adira aos filetes da rosca.
Cargas Minerais
A adição de carbonato de cálcio ou talco ultra-fino revestido aumenta a rigidez do perfil enquanto reduz os custos de matéria-prima. No entanto, você deve limitar o conteúdo de carga a 20% ou menos. Exceder esse limite crítico induz uma fragilidade estrutural severa, levando a falhas prematuras da tubulação sob pressão hidrostática.
Formulações Específicas por Grau
Modifique suas receitas com base no grau selecionado. O J-700C de alta temperatura requer um pacote de estabilizador aprimorado para lidar com temperaturas elevadas da matriz, enquanto o Z-500C de alta viscosidade exige proporções aumentadas de lubrificante externo para reduzir a contrapressão e controlar o aquecimento por cisalhamento interno agressivo.
Problemas Comuns de Processamento e Soluções
A solução de problemas na composição de CPVC industrial requer distinguir entre degradação química e desequilíbrios de processamento mecânico. Você deve ajustar suas linhas cuidadosamente para manter a integridade estrutural.
Amarelecimento e Escurecimento (Degradação)
Se o seu perfil descolorir ou escurecer durante a produção, o composto está sofrendo degradação térmica. Isso é causado por temperaturas excessivas de fusão, cisalhamento excessivo devido à alta rotação da rosca ou zonas mortas estagnadas. Você deve reduzir as temperaturas da zona de dosagem e otimizar a entrada do estabilizador térmico.
Perfis Acabados Frágeis
Baixa resistência ao impacto ou fratura frágil indica gelificação incompleta da resina ou modificação insuficiente. Você precisa aumentar ligeiramente as temperaturas do adaptador e da matriz para garantir uma matriz polimérica totalmente fundida e verificar se a carga do seu modificador estrutural corresponde aos seus requisitos específicos de suporte de pressão.
Bolhas e Vazios Superficiais
Bolhas superficiais e vazios internos geralmente decorrem de altos níveis de umidade na resina bruta ou superaquecimento localizado severo causado por força de cisalhamento excessiva. Você deve garantir a pré-secagem completa de seus lotes antes da alimentação e reduzir a velocidade da rosca para minimizar o atrito.
Viscosidade de Fusão Irregular
A flutuação da pressão do cabeçote e a espessura de parede inconsistente apontam para uma mistura deficiente ou para o uso de um grau de resina incorreto para a geometria da sua ferramenta. Otimize seus ciclos de mistura a quente de alta velocidade para uma dispersão uniforme de aditivos ou avalie sua configuração em relação a uma ficha técnica profissional para trocar de grau.
Dicas de Processamento Específicas para Aplicações Industriais
Adaptar seu processo de fabricação ao ambiente exato que o perfil encontrará garante o sucesso a longo prazo em campo. Você deve ajustar as configurações do seu maquinário para corresponder à aplicação alvo.
Tubulação de Água Quente
Ao extrudar tubulações para circuitos contínuos de água quente, você deve manter suas temperaturas de processamento estritamente entre 180–200°C. Foque em um pacote de estabilização térmica de alta eficiência e implemente um processo de resfriamento lento e uniforme em seus tanques de calibração a vácuo para evitar tensões internas retidas.
Tubulações para Produtos Químicos Corrosivos
O transporte de ácidos agressivos requer o processamento de compostos com alto teor de cloro dentro de uma faixa rígida de 190–210°C. Você precisa minimizar a lubrificação externa para evitar a micro-separação na superfície do tubo, garantindo que sua barreira química permaneça completamente íntegra durante o transporte de fluidos químicos sob alta pressão.
Revestimentos Industriais
A formulação de revestimentos protetores de fluidos requer limites de mistura térmica baixos, entre 165–175°C, para preservar a matriz de alto peso molecular. Você deve focar em obter um tamanho de partícula ultrafino e uma dispersão completa dos aditivos dentro de seus misturadores de solvente para garantir uma camada superficial curada livre de poros.
Considerações Finais
Para garantir a gelificação ideal, você deve sincronizar seu maquinário com as demandas térmicas de cada grau industrial de CPVC. Entre em contato conosco hoje para otimizar a eficiência da sua composição com nossas resinas premium.