Bileşik bozulmasıyla mücadele eden bir endüstri mühendisi veya polimer işleyicisi misiniz? Bu teknik kılavuz, yüksek ısı varyantlarından özel kimyasal formülasyonlara kadar belirli moleküler yapıların eşleştirilmesinin ekstrüzyon verimini nasıl optimize ettiğini analiz ederek endüstriyel sınıf CPVC işlemenin gizemini çözüyor. Hassas termomekanik kontrolde uzmanlaşın ve üretim hatalarını ortadan kaldırmak ve uzun vadeli boru hattı bütünlüğünü sağlamak için kapsamlı CPVC sınıf seçim matrisimizi keşfedin.
Endüstriyel Sınıf CPVC Reçinesine Giriş
Standart polivinil klorürden (PVC) klorlu polivinil klorüre (CPVC) geçiş, yüksek spesifikasyonlu endüstriyel sıvı taşıma işlemleri için kritik bir malzeme yükseltmesini temsil eder. Bu yapısal değişikliğin performans sınırlarını nasıl değiştirdiğini anlamak, saha güvenilirliği için esastır.
CPVC Reçinesi Nedir?
Klorlu Polivinil Klorür, PVC baz polimerinin klorlanmasıyla üretilen özel bir termoplastiktir. Bu kimyasal modifikasyon, baz klor içeriğini standart 'den ila 'lik oldukça kararlı bir aralığa yükseltir. Bu daha yoğun klor konfigürasyonu, karbon omurgasını etkili bir şekilde koruyarak malzemenin sürekli servis sıcaklığı eşiğini 93°C veya üzerine çıkarırken, yapısal yangın geciktiriciliğini ve olağanüstü asit-alkali bağışıklığını doğal olarak artırır.
Temel Endüstriyel Avantajlar
- Termal Kararlılık: Kaynar su ve düşük basınçlı buhar hatlarına sürekli maruz kalma durumunda yüksek çekme modülünü ve mekanik sertliği korur.
- Kimyasal Direnç: Yüksek konsantrasyonlu asitleri, kostikleri ve endüstriyel tuzlu suları taşırken çevresel stres çatlamasına (ESC) karşı üstün koruma sağlar.
- Mekanik Dayanım: Uzun operasyonel ömürler boyunca yüksek yapısal yük taşıma kapasitesi ve mükemmel hidrostatik basınç değerleri sunar.
- Alev Geciktiricilik: Yüksek Sınırlayıcı Oksijen İndeksi (genellikle veya daha fazla), son derece düşük duman çıkışı ile kendi kendine sönme davranışı sağlar.
Temel Endüstriyel Uygulamalar
- Sıcak Su Boruları: Ticari 7/24 devir daimli sıcak su şebekeleri ve ağır hizmet tipi yüksek sıcaklık tesisatları.
- Kimyasal Boru Hatları: Ağır hizmet tipi kimyasal tesis sıvı taşıma, atık su işleme ve elektrokaplama hatları.
- Endüstriyel Kaplamalar: Korozyon önleyici kimyasal depolama tankı astarları ve yüksek dayanıklılığa sahip denizcilik yapısal boyaları.
- Plastik Modifikasyonu: Standart vinil formülasyonlarının ısı bozulma sıcaklığını (HDT) artırmak için yüksek performanslı bir harmanlama ajanı olarak kullanılır.
Yaygın CPVC Sınıflarına Genel Bakış
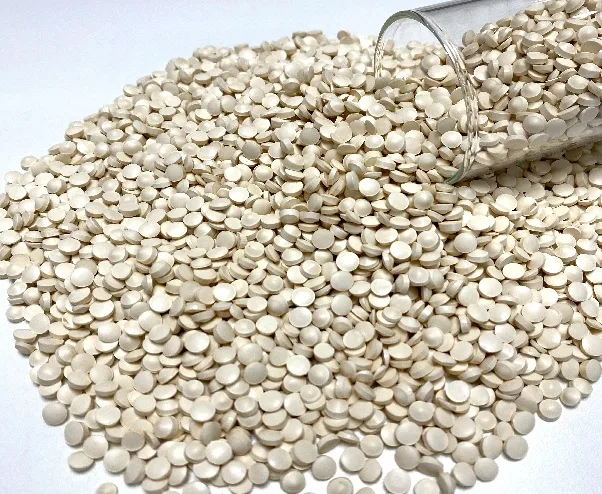
Bir endüstriyel üretim hattını optimize etmek, doğru moleküler mimariyi bileşik makineleriyle eşleştirmeyi gerektirir. Modern endüstriyel manzarayı dört baskın sınıf tanımlar: CPVC J-700C, Z-500C, J-700 ve Z-500. Bu varyasyonlar, klor dağılımı ve moleküler ağırlığı dengeleyerek, ağır hizmet tipi endüstriyel ekstrüzyondan uygun maliyetli altyapı harmanlamasına kadar farklı işleme profilleri oluşturur.
CPVC Reçinesi için Kritik İşleme İlkeleri
Ham klorlu reçineyi kusursuz bitmiş profillere dönüştürmek, polimer reolojisinin derinlemesine anlaşılmasını gerektirir. Malzemeye endüstriyel dayanıklılığını veren yapılar, aynı zamanda fabrika ortamında son derece hassas kullanım parametrelerini de dikte eder.
CPVC Neden PVC'den Daha Zor İşlenir?
Karbon omurgasını koruyan yapısal klorlama, moleküler sürtünmeyi önemli ölçüde artırarak eriyik viskozitesinin yükselmesine ve daha yüksek bir camsı geçiş sıcaklığına neden olur. Sonuç olarak CPVC, standart vinile göre çok daha yüksek ekstrüzyon ve enjeksiyon sıcaklıkları gerektirir. Polimerin termal bozunma eşiği, gerekli erime noktasına tehlikeli derecede yakın kaldığından, mevcut işleme aralığı son derece dardır. Küçük sıcaklık artışları veya aşırı mekanik kesme ısısı, hızlı dehidroklorinasyonu tetikleyerek aşındırıcı hidroklorik gazın açığa çıkmasına ve felaket niteliğinde bileşik bozulmasına neden olur.
Temel İşleme Hedefleri
- Tam Jelleşme: Tam hidrostatik tasarım gücünü sağlamak için tüm profil kesiti boyunca homojen, tamamen kaynaşmış bir moleküler matris elde etmek.
- Minimum Bozulma: Polimer zinciri kopmasını, yapısal renk bozulmasını ve yerel zayıf noktaları önlemek için katı termomekanik disiplini korumak.
- Tutarlı Viskozite: Aşağı akış kalibrasyonu sırasında duvar kalınlığı dalgalanmalarını ve yüzey deformitelerini ortadan kaldırmak için kovan içindeki kafa basıncı tekdüzeliğini yönetmek.
- Mekanik Bütünlük: Hidrolik stres altında erken saha arızalarını önlemek için yüksek basınçlı şekillendirme sırasında kusursuz kaynak hattı entegrasyonu sağlamak.
Endüstriyel CPVC için Ana İşleme Yöntemleri
- Ekstrüzyon: Özel paralel veya konik çift vidalı konfigürasyonlar kullanılarak sürekli endüstriyel boru, kanal ve kalın levhaların üretimi için standart yöntem.
- Enjeksiyon Kalıplama: Kesme tepelerini önlemek için düşük sıkıştırmalı vida tasarımları gerektiren valfler, flanşlar ve bağlantı parçaları gibi karmaşık, yüksek gerilimli boru hattı bileşenlerini şekillendirmek için kullanılır.
- Kaplamalar için Bileşik Hazırlama: Korozyon önleyici kimyasal depolama tankı astarları ve yüksek performanslı deniz bariyerleri formüle etmek için yüksek klorlu reçine fraksiyonlarının belirli organik çözücü sistemlerinde çözülmesi.
Önerilen CPVC İşleme Parametreleri
Endüstriyel CPVC işlemek, bozulmayı tetiklemeden tam jelatinleşmeye ulaşmak için termal profilleriniz ile mekanik kesme kuvvetinizi dengelemeyi gerektirir.
Çift Vidalı Ekstrüzyon
Kovan gradyanınızı 170–180°C besleme bölgesinden, 180–195°C sıkıştırma bölgesine ve 185–205°C ölçüm bölgesine ayarlamalı, kalıbı ise 190–210°C'de tutmalısınız. Vida hızlarını 5–15 MPa kafa basıncı altında 15–40 dev/dak seviyesinde koruyun. J-700C için profilleri +5°C, Z-500C için +10°C artırın, ancak Z-500 için -5°C düşürün.
Enjeksiyon Kalıplama
Yüzey kusurlarını önlemek için enjeksiyon kovanınızı 180–210°C arasında düzenleyin ve kalıp suyunu 40–70°C'de tutun. Çökme izlerini gidermek için 10–30 saniyelik bekleme süresiyle 80–140 MPa basınçta enjeksiyon yapmanız gerekir. Karmaşık bağlantı parçaları için J-700 tercih edilirken, yüksek viskoziteli Z-500C'den kaçınmalısınız.
Kaplama Bileşimi
Reçine matrisini korumak için yüksek hızlı sıcak karıştırma işlemini kesinlikle 160–175°C arasında gerçekleştirin. Birincil ısı stabilizatörlerini standart PVC baz değerlerinin 1,5–2,5 katına çıkarmalı ve yağlayıcıları 1–2 phr oranında entegre etmelisiniz. J-700C ve Z-500C gibi yüksek klorlu sınıflar, kimyasal geçirgenlik direncini en üst düzeye çıkarmak için burada idealdir.
Endüstriyel CPVC için Formülasyon En İyi Uygulamaları
Ham reçine, işlenmeden önce hassas bir şekilde dengelenmiş bir katkı maddesi paketi gerektirir. Bileşik tarifiniz, polimerin yüksek termal enerjiye ve mekanik kesmeye karşı doğal duyarlılığına doğrudan karşı koymalıdır.
Isı Stabilizatörleri
Hızlı dehidroklorinasyonu önlemek için organotin veya kalsiyum-çinko sistemleri gibi güçlü ısı stabilizatörleri kullanmalısınız. Dozajın doğru ölçeklendiğinden emin olun; yetersiz stabilizasyon, eriyiğin kararmasına ve profilinizin mekanik özelliklerinin bozulmasına yol açan ani bozulmaya neden olur.
Darbe Düzenleyiciler
Klorlu polietilen CPE darbe düzenleyici entegrasyonu, yapısal kırılganlığı ortadan kaldırmak için %5–15 oranında gereklidir. Bu katkı maddesi, bileşiğin ısı sapma sıcaklığını düşürmeden saha darbeleri sırasındaki kırılma enerjisini emer ve bu da onu ağır hizmet tipi endüstriyel boru hatlarınız için bir referans bileşeni haline getirir.
Yağlayıcı Dengesi
Genellikle toplam yükü 1,5–2,5 phr içinde tutarak, dahili ve harici yağlayıcılar arasında hassas bir denge kurmanız gerekir. Dahili türler, eriyik ısısını düşürmek için moleküller arası sürtünmeyi azaltırken, harici alternatifler yapışkan ve yüksek viskoziteli bileşiğin vida kanallarına yapışmasını önler.
Mineral Dolgular
Ultra ince kaplamalı kalsiyum karbonat veya talk eklemek, hammadde maliyetlerini düşürürken profil sertliğini artırır. Ancak, dolgu içeriğini veya daha azıyla sınırlamalısınız. Bu kritik sınırın aşılması, ciddi yapısal kırılganlığa neden olarak hidrostatik basınç altında boru hattının erken arızalanmasına yol açar.
Sınıfa Özel Formülasyonlar
Tariflerinizi seçtiğiniz sınıfa göre değiştirin. Yüksek ısılı J-700C, yükseltilmiş kalıp sıcaklıklarını yönetmek için yükseltilmiş bir stabilizatör paketi gerektirirken, yüksek viskoziteli Z-500C, geri basıncı azaltmak ve agresif dahili kesme ısınmasını kontrol etmek için artırılmış harici yağlayıcı oranları talep eder.
Yaygın İşleme Sorunları ve Çözümleri
Endüstriyel CPVC bileşimi sorun giderme, kimyasal bozulma ile mekanik işleme dengesizlikleri arasında ayrım yapmayı gerektirir. Yapısal bütünlüğü korumak için hatlarınızı dikkatlice ayarlamalısınız.
Sararma ve Kararma (Bozulma)
Profiliniz üretim sırasında renk değiştirir veya kararırsa, bileşik termal bozulma yaşıyor demektir. Buna aşırı eriyik sıcaklıkları, yüksek vida dönüşünden kaynaklanan aşırı kesme veya durgun ölü bölgeler neden olur. Ölçüm bölgesi sıcaklıklarınızı düşürmeli ve ısı stabilizatörü girişinizi optimize etmelisiniz.
Kırılgan Bitmiş Profiller
Düşük darbe dayanımı veya kırılgan çatlama, eksik reçine jelatinleşmesini veya yetersiz modifikasyonu gösterir. Tamamen kaynaşmış bir polimer matrisi sağlamak için adaptör ve kalıp sıcaklıklarınızı hafifçe yükseltmeniz ve yapısal düzenleyici yüklemenizin özel basınç taşıma gereksinimlerinizle eşleştiğini doğrulamanız gerekir.
Yüzey Kabarcıkları ve Boşluklar
Yüzey kabarması ve dahili boşluklar genellikle ham reçinenizdeki yüksek nem seviyelerinden veya aşırı kesme kuvvetinin neden olduğu ciddi yerel aşırı ısınmadan kaynaklanır. Beslemeden önce partilerinizin iyice kurutulduğundan emin olmalı ve sürtünmeyi en aza indirmek için vida hızınızı düşürmelisiniz.
Düzensiz Eriyik Viskozitesi
Dalgalanan kafa basıncı ve tutarsız et kalınlığı, zayıf karışıma veya takım geometriniz için yanlış bir reçine sınıfı kullanılmasına işaret eder. Tek tip katkı maddesi dağılımı için yüksek hızlı sıcak karıştırma döngülerinizi optimize edin veya sınıfları değiştirmek için kurulumunuzu profesyonel bir teknik veri sayfasıyla karşılaştırın.
Endüstriyel Uygulamaya Özel İşleme İpuçları
Üretim sürecinizi profilin karşılaşacağı tam ortama göre uyarlamak, sahada uzun vadeli başarı sağlar. Makine ayarlarınızı hedef uygulamaya uyacak şekilde ayarlamalısınız.
Sıcak Su Boruları
Sürekli sıcak su döngüleri için boru hatları ekstrüde ederken, işleme sıcaklıklarınızı kesinlikle 180–200°C arasında tutmalısınız. Yüksek verimli bir termal stabilizasyon paketine odaklanın ve hapsolmuş iç gerilmeleri önlemek için vakum kalibrasyon tanklarınızda yavaş ve homojen bir soğutma süreci uygulayın.
Kimyasal Aşındırıcı Boru Hatları
Agresif asitlerin taşınması, yüksek klorlu bileşiklerin 190–210°C'lik katı bir aralıkta işlenmesini gerektirir. Boru yüzeyinde mikro ayrışmayı önlemek için harici yağlamayı en aza indirmeli ve yüksek basınçlı kimyasal sıvı transferi sırasında kimyasal bariyerinizin tamamen bozulmadan kalmasını sağlamalısınız.
Endüstriyel Kaplamalar ve Astar Malzemeleri
Koruyucu sıvı kaplamaların formüle edilmesi, yüksek moleküler ağırlıklı matrisi korumak için 165–175°C arasında düşük termal harmanlama sınırları gerektirir. İğne deliği içermeyen kürlenmiş bir yüzey katmanını garanti etmek için solvent karıştırıcılarınızda ultra ince parçacık boyutu elde etmeye ve katkı maddelerinin tam dağılımını sağlamaya odaklanmalısınız.
Son Düşünceler
Optimum jelasyonu sağlamak için makinelerinizi her bir endüstriyel CPVC sınıfının termal gereksinimleriyle senkronize etmelisiniz. Uzman malzeme seçimi ve teknik destek için bugün birinci sınıf reçinelerimizle bileşik verimliliğinizi optimize etmek için bugün bizimle iletişime geçin.