Sei un ingegnere industriale o un trasformatore di polimeri alle prese con la degradazione dei compound? Questa guida tecnica demistifica la lavorazione del CPVC di grado industriale, analizzando come l'abbinamento di specifiche strutture molecolari — dalle varianti ad alta resistenza termica alle formulazioni chimiche specializzate — ottimizzi le rese di estrusione. Padroneggia il controllo termomeccanico di precisione ed esplora la nostra completa matrice di selezione dei gradi di CPVC per eliminare i difetti di fabbricazione e garantire l'integrità delle tubazioni a lungo termine.
Introduzione alla resina CPVC di grado industriale
Il passaggio dal polivinilcloruro (PVC) standard al polivinilcloruro clorurato (CPVC) rappresenta un aggiornamento critico del materiale per la gestione dei fluidi industriali ad alte specifiche. Comprendere come questa modifica strutturale alteri i limiti di prestazione è essenziale per l'affidabilità sul campo.
Cos'è la resina CPVC?
Il polivinilcloruro clorurato è un termoplastico distinto prodotto attraverso la post-clorazione del polimero base di PVC. Questa modifica chimica eleva il contenuto di cloro di base dal 57% standard fino a un intervallo altamente stabile tra il 60% e il 75%. Questa configurazione più densa di cloro protegge efficacemente lo scheletro di carbonio, innalzando la soglia di temperatura di esercizio continuo del materiale a 93°C o superiore, migliorando intrinsecamente la resistenza strutturale al fuoco e offrendo un'eccezionale immunità agli acidi e agli alcali.
Principali vantaggi industriali
- Stabilità termica: Mantiene un elevato modulo di trazione e rigidità meccanica sotto esposizione continua ad acqua bollente e linee di vapore a bassa pressione.
- Resistenza chimica: Dimostra una protezione d'élite contro la fessurazione da stress ambientale (ESC) durante il trasporto di acidi altamente concentrati, sostanze caustiche e salamoie industriali.
- Resistenza meccanica: Elevata capacità di carico strutturale ed eccellenti valori di pressione idrostatica su cicli di vita operativi prolungati.
- Ritardanza di fiamma: Un elevato indice limite di ossigeno (solitamente 60% o superiore) garantisce un comportamento autoestinguente con un'emissione di fumo eccezionalmente bassa.
Principali applicazioni industriali
- Tubazioni per acqua calda: Reti commerciali di ricircolo dell'acqua calda 24/7 e impianti idraulici ad alta temperatura per impieghi gravosi.
- Tubazioni chimiche: Trasporto di fluidi in impianti chimici pesanti, trattamento delle acque reflue e linee di galvanoplastica.
- Rivestimenti industriali: Rivestimenti anticorrosivi per serbatoi di stoccaggio chimico e vernici strutturali marine ad alta durabilità.
- Modifica delle plastiche: Utilizzato come agente di miscelazione ad alte prestazioni per aumentare la temperatura di distorsione termica (HDT) delle formulazioni viniliche standard.
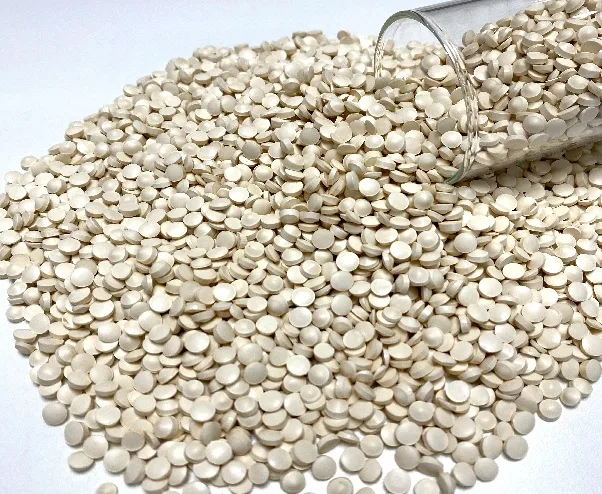
Panoramica dei gradi comuni di CPVC
L'ottimizzazione di una linea di produzione industriale richiede l'abbinamento della corretta architettura molecolare ai macchinari di compounding. Quattro gradi dominanti definiscono il panorama industriale moderno: CPVC J-700C, Z-500C, J-700 e Z-500. Queste varianti bilanciano la distribuzione del cloro e il peso molecolare, creando profili di lavorazione distinti che spaziano dall'estrusione industriale pesante alla miscelazione infrastrutturale economicamente vantaggiosa.
Principi di lavorazione critici per la resina CPVC
La trasformazione riuscita della resina clorurata grezza in profili finiti impeccabili richiede una profonda comprensione della reologia dei polimeri. Le stesse strutture che conferiscono al materiale la sua resilienza industriale dettano anche parametri di manipolazione altamente sensibili in fabbrica.
Perché il CPVC è più difficile da lavorare rispetto al PVC
La clorazione strutturale che protegge lo scheletro di carbonio aumenta drasticamente l'attrito molecolare, con conseguente aumento della viscosità del fuso e una temperatura di transizione vetrosa più elevata. Di conseguenza, il CPVC richiede temperature di estrusione e iniezione significativamente più elevate rispetto al vinile standard. Poiché la soglia di decomposizione termica del polimero rimane pericolosamente vicina alla sua temperatura di fusione richiesta, la finestra di lavorazione disponibile è eccezionalmente stretta. Piccoli picchi di temperatura o un calore di taglio meccanico eccessivo innescheranno una rapida deidroclorurazione, rilasciando gas acido cloridrico corrosivo e causando una degradazione catastrofica del compound.
Obiettivi chiave di lavorazione
- Gelificazione completa: Ottenere una matrice molecolare omogenea e perfettamente fusa attraverso l'intera sezione trasversale del profilo per garantire la piena resistenza progettuale idrostatica.
- Degradazione minima: Mantenere una rigorosa disciplina termomeccanica per prevenire la scissione delle catene polimeriche, lo scolorimento strutturale e i punti deboli localizzati.
- Viscosità costante: Gestire l'uniformità della pressione di testa all'interno del cilindro per eliminare le fluttuazioni dello spessore della parete e le deformità superficiali durante la calibrazione a valle.
- Integrità meccanica: Garantire un'integrazione impeccabile delle linee di saldatura durante la formatura ad alta pressione per prevenire guasti prematuri sul campo sotto stress idraulico.
Principali metodi di lavorazione per il CPVC industriale
- Estrusione: Il metodo standard per la produzione di tubazioni industriali continue, condotti e lastre pesanti utilizzando configurazioni specializzate a doppia vite parallela o conica.
- Stampaggio a iniezione: Impiegato per modellare componenti di condutture complessi e ad alto stress come valvole, flange e raccordi, che richiedono design a vite a bassa compressione per prevenire picchi di taglio.
- Compounding per rivestimenti: Scioglimento di frazioni di resina ad alto contenuto di cloro in specifici sistemi di solventi organici per formulare rivestimenti per serbatoi di stoccaggio chimico anticorrosivi e barriere marine ad alte prestazioni.
Parametri di lavorazione consigliati per CPVC
La lavorazione del CPVC industriale richiede il bilanciamento dei profili termici e dello sforzo meccanico per raggiungere la completa gelificazione senza innescare la degradazione.
Estrusione a doppia vite
È necessario impostare il gradiente del cilindro da una zona di alimentazione a 170–180°C, passando per una compressione a 180–195°C, fino a un dosaggio a 185–205°C, mantenendo la filiera a 190–210°C. Mantenere le velocità della vite a 15–40 giri/min con una pressione in testa di 5–15 MPa. Aumentare i profili di +5°C per J-700C e di +10°C per Z-500C, ma ridurli di -5°C per Z-500.
Stampaggio a iniezione
Regolare il cilindro di iniezione tra 180–210°C e mantenere l'acqua dello stampo a 40–70°C per prevenire difetti superficiali. È necessario iniettare a 80–140 MPa con un tempo di mantenimento di 10–30 secondi per eliminare i segni di ritiro. J-700 è preferito per raccordi complessi, mentre si dovrebbe evitare lo Z-500C ad alta viscosità.
Compounding per rivestimenti
Eseguire la miscelazione a caldo ad alta velocità rigorosamente tra 160–175°C per preservare la matrice resinosa. È necessario aumentare gli stabilizzatori termici primari a 1,5–2,5 volte i livelli standard del PVC e integrare lubrificanti a 1–2 phr. I gradi ad alto contenuto di cloro come J-700C e Z-500C sono ideali in questo caso per massimizzare la resistenza alla permeazione chimica.
Best practice di formulazione per CPVC industriale
La resina grezza richiede un pacchetto di additivi bilanciato con precisione prima della lavorazione. La ricetta del compound deve contrastare direttamente l'intrinseca sensibilità del polimero all'elevata energia termica e allo sforzo meccanico.
Stabilizzatori termici
È necessario utilizzare robusti stabilizzatori termici, come sistemi a base di organostagno o calcio-zinco, per prevenire la rapida deidroclorurazione. Assicurarsi che il dosaggio sia scalato correttamente, poiché una sotto-stabilizzazione causa una degradazione immediata, rendendo il fuso scuro e distruggendo le proprietà meccaniche del profilo.
Modificatori d'impatto
L'integrazione di polietilene clorurato modificatore d'impatto CPE con un carico del 5–15% è essenziale per eliminare la fragilità strutturale. Questo additivo assorbe l'energia di frattura durante gli impatti sul campo senza abbassare la temperatura di distorsione termica del compound, rendendolo un componente di riferimento per le tubazioni industriali pesanti.
Bilanciamento dei lubrificanti
È necessario stabilire un equilibrio preciso tra lubrificanti interni ed esterni, mantenendo solitamente il carico totale entro 1,5–2,5 phr. I tipi interni riducono l'attrito intermolecolare per abbassare il calore del fuso, mentre le alternative esterne impediscono al compound appiccicoso ad alta viscosità di aderire ai filetti della vite.
Cariche minerali
L'aggiunta di carbonato di calcio rivestito ultra-fine o talco migliora la rigidità del profilo riducendo al contempo i costi delle materie prime. Tuttavia, è necessario limitare il contenuto di carica al 20% o meno. Superare questo limite critico induce una grave fragilità strutturale, portando a cedimenti prematuri della tubazione sotto pressione idrostatica.
Formulazioni specifiche per grado
Modificare le ricette in base al grado selezionato. Il J-700C ad alta resistenza termica richiede un pacchetto di stabilizzatori potenziato per gestire le temperature elevate della filiera, mentre lo Z-500C ad alta viscosità richiede rapporti di lubrificante esterno aumentati per ridurre la contropressione e controllare l'aggressivo riscaldamento per attrito interno.
Problemi comuni di lavorazione e soluzioni
La risoluzione dei problemi nel compounding di CPVC industriale richiede di distinguere tra degradazione chimica e squilibri di lavorazione meccanica. È necessario regolare le linee con attenzione per mantenere l'integrità strutturale.
Ingiallimento e scurimento (degradazione)
Se il profilo si scolora o si scurisce durante la produzione, il compound sta subendo una degradazione termica. Ciò è causato da temperature di fusione eccessive, sforzo eccessivo dovuto all'elevata rotazione della vite o zone morte stagnanti. Si consiglia di abbassare le temperature della zona di dosaggio e ottimizzare l'input dello stabilizzatore termico.
Profili finiti fragili
Una bassa resistenza all'impatto o una frattura fragile indicano una gelificazione incompleta della resina o una modifica insufficiente. È necessario aumentare leggermente le temperature dell'adattatore e della filiera per garantire una matrice polimerica completamente fusa e verificare che il carico del modificatore strutturale corrisponda ai requisiti specifici di resistenza alla pressione.
Bolle superficiali e vuoti
Le vesciche superficiali e i vuoti interni derivano solitamente da alti livelli di umidità nella resina grezza o da un grave surriscaldamento localizzato causato da una forza di taglio eccessiva. È necessario garantire un'accurata pre-essiccazione dei lotti prima dell'alimentazione e ridurre la velocità della vite per minimizzare l'attrito.
Viscosità del fuso irregolare
La pressione in testa fluttuante e lo spessore della parete incoerente indicano una miscelazione scarsa o l'utilizzo di un grado di resina errato per la geometria dell'attrezzatura. Ottimizzare i cicli di miscelazione a caldo ad alta velocità per una dispersione uniforme degli additivi o valutare la configurazione rispetto a una scheda tecnica professionale per cambiare grado.
Suggerimenti di lavorazione specifici per applicazioni industriali
Adattare il processo di produzione all'ambiente esatto in cui si troverà il profilo garantisce il successo a lungo termine sul campo. È necessario regolare le impostazioni dei macchinari per adattarle all'applicazione target.
Tubazioni per acqua calda
Durante l'estrusione di tubazioni per circuiti continui di acqua calda, è necessario mantenere le temperature di lavorazione rigorosamente tra 180 e 200°C. Puntare su un pacchetto di stabilizzazione termica ad alta efficienza e implementare un processo di raffreddamento lento e uniforme nelle vasche di calibrazione sottovuoto per prevenire tensioni interne residue.
Tubazioni per sostanze chimiche corrosive
Il trasporto di acidi aggressivi richiede la lavorazione di composti ad alto contenuto di cloro entro un intervallo rigido di 190–210°C. È necessario ridurre al minimo la lubrificazione esterna per evitare la micro-separazione sulla superficie del tubo, garantendo che la barriera chimica rimanga completamente integra durante il trasporto di fluidi chimici ad alta pressione.
Rivestimenti e rivestimenti interni industriali
La formulazione di rivestimenti protettivi per fluidi richiede limiti di miscelazione termica bassi, tra 165 e 175°C, per preservare la matrice ad alto peso molecolare. È necessario concentrarsi sull'ottenimento di una dimensione delle particelle ultra-fine e sulla completa dispersione degli additivi all'interno dei miscelatori di solventi per garantire uno strato superficiale polimerizzato privo di fori.
Considerazioni finali
Per garantire una gelificazione ottimale, è necessario sincronizzare i macchinari con le esigenze termiche di ogni grado industriale di CPVC. Contattaci oggi stesso per ottimizzare l'efficienza della vostra miscelazione con le nostre resine di alta qualità.