Êtes-vous un ingénieur industriel ou un transformateur de polymères confronté à la dégradation de vos composés ? Ce guide technique démystifie le traitement du CPVC de qualité industrielle, en analysant comment l'adéquation de structures moléculaires spécifiques — des variantes haute température aux formulations chimiques spécialisées — optimise les rendements d'extrusion. Maîtrisez le contrôle thermomécanique précis et explorez notre matrice de sélection des grades de CPVC complète pour éliminer les défauts de fabrication et garantir l'intégrité à long terme des canalisations.
Introduction à la résine CPVC de qualité industrielle
La transition du polychlorure de vinyle (PVC) standard vers le polychlorure de vinyle surchloré (CPVC) représente une amélioration matérielle critique pour la manipulation de fluides industriels à haute spécification. Comprendre comment cette modification structurelle altère les limites de performance est essentiel pour la fiabilité sur le terrain.
Qu'est-ce que la résine CPVC ?
Le polychlorure de vinyle surchloré est un thermoplastique distinct produit par la post-chloration du polymère de base PVC. Cette modification chimique élève la teneur en chlore de base de 57 % à une plage hautement stable de 60 % à 75 %. Cette configuration de chlore plus dense protège efficacement le squelette carboné, élevant le seuil de température de service continu du matériau à 93 °C ou plus, tout en améliorant intrinsèquement le retardateur de flamme structurel et une immunité exceptionnelle aux acides et aux alcalis.
Avantages industriels fondamentaux
- Stabilité thermique : Conserve un module de traction et une rigidité mécanique élevés sous une exposition continue à l'eau bouillante et aux conduites de vapeur basse pression.
- Résistance chimique : Démontre une protection d'élite contre la fissuration sous contrainte environnementale (ESC) lors du transport d'acides hautement concentrés, de produits caustiques et de saumures industrielles.
- Résistance mécanique : Capacité de charge structurelle élevée et excellentes pressions hydrostatiques sur des durées de vie opérationnelles prolongées.
- Ignifugation : Un indice limite d'oxygène élevé (généralement 60 % ou plus) garantit un comportement auto-extinguible avec un dégagement de fumée exceptionnellement faible.
Applications industrielles clés
- Tuyauterie d'eau chaude : Réseaux commerciaux de recirculation d'eau chaude 24h/24 et 7j/7 et plomberie haute température pour usage intensif.
- Canalisations chimiques : Transport de fluides pour usines chimiques lourdes, traitement des eaux usées et lignes de galvanoplastie.
- Revêtements industriels : Revêtements de réservoirs de stockage de produits chimiques anticorrosifs et peintures structurelles marines haute durabilité.
- Modification des plastiques : Utilisé comme agent de mélange haute performance pour augmenter la température de déformation thermique (HDT) des formulations de vinyle standard.
Aperçu des grades de CPVC courants
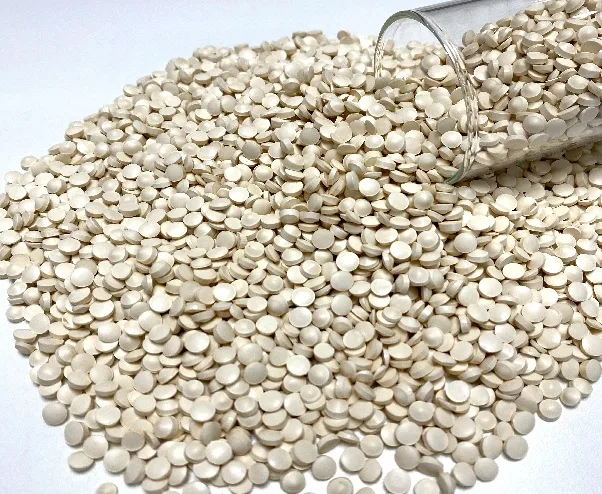
L'optimisation d'une ligne de fabrication industrielle nécessite d'adapter l'architecture moléculaire correcte aux machines de compoundage. Quatre grades dominants définissent le paysage industriel moderne : CPVC J-700C, Z-500C, J-700 et Z-500. Ces variations équilibrent la distribution du chlore et le poids moléculaire, créant des profils de traitement distincts allant de l'extrusion industrielle lourde au mélange pour infrastructures rentable.
Principes de traitement critiques pour la résine CPVC
La conversion réussie de la résine chlorée brute en profils finis impeccables nécessite une compréhension approfondie de la rhéologie des polymères. Les structures mêmes qui confèrent au matériau sa résilience industrielle dictent également des paramètres de manipulation très sensibles en usine.
Pourquoi le CPVC est plus difficile à traiter que le PVC
La chloration structurelle qui protège le squelette carboné augmente considérablement la friction moléculaire, entraînant une viscosité à l'état fondu élevée et une température de transition vitreuse plus élevée. Par conséquent, le CPVC nécessite des températures d'extrusion et d'injection nettement plus élevées que le vinyle standard. Comme le seuil de décomposition thermique du polymère reste dangereusement proche de son point de fusion requis, la fenêtre de traitement disponible est exceptionnellement étroite. Des pics de température mineurs ou une chaleur de cisaillement mécanique excessive déclencheront une déshydrochloration rapide, libérant du gaz chlorhydrique corrosif et provoquant une dégradation catastrophique du composé.
Objectifs de traitement clés
- Gélification complète : Obtenir une matrice moléculaire homogène et parfaitement fusionnée sur toute la section transversale du profil pour garantir une résistance de conception hydrostatique totale.
- Dégradation minimale : Maintenir une discipline thermomécanique stricte pour éviter la scission des chaînes polymères, la décoloration structurelle et les points faibles localisés.
- Viscosité constante : Gérer l'uniformité de la pression de tête à l'intérieur du cylindre pour éliminer les fluctuations d'épaisseur de paroi et les déformations de surface lors du calibrage en aval.
- Intégrité mécanique : Assurer une intégration parfaite des lignes de soudure lors du façonnage à haute pression pour éviter les défaillances prématurées sur le terrain sous contrainte hydraulique.
Principales méthodes de traitement pour le CPVC industriel
- Extrusion : La méthode standard pour la fabrication de tuyauteries industrielles continues, de conduits et de feuilles épaisses utilisant des configurations spécialisées à double vis parallèles ou coniques.
- Moulage par injection : Utilisé pour le façonnage de composants de pipeline complexes et soumis à de fortes contraintes, tels que les vannes, les brides et les raccords, nécessitant des conceptions de vis à faible compression pour éviter les pics de cisaillement.
- Compoundage pour revêtements : Dissolution de fractions de résine à haute teneur en chlore dans des systèmes de solvants organiques spécifiques pour formuler des revêtements de réservoirs de stockage de produits chimiques anticorrosion et des barrières marines haute performance.
Paramètres de transformation recommandés pour le CPVC
La mise en œuvre du CPVC industriel nécessite d'équilibrer vos profils thermiques et votre cisaillement mécanique pour atteindre une gélification complète sans déclencher de dégradation.
Extrusion bi-vis
Vous devez régler le gradient de votre fourreau de 170–180 °C dans la zone d'alimentation, à 180–195 °C pour la compression, et à 185–205 °C pour le dosage, en maintenant la filière à 190–210 °C. Maintenez les vitesses de vis entre 15 et 40 tr/min sous une pression de tête de 5 à 15 MPa. Augmentez les profils de +5 °C pour le J-700C et de +10 °C pour le Z-500C, mais réduisez-les de -5 °C pour le Z-500.
Moulage par injection
Régulez votre fourreau d'injection entre 180 et 210 °C et maintenez l'eau du moule entre 40 et 70 °C pour éviter les défauts de surface. Vous devez injecter à 80–140 MPa avec un temps de maintien de 10 à 30 secondes pour éliminer les retassures. Le J-700 est préféré pour les raccords complexes, tandis que vous devez éviter le Z-500C à haute viscosité.
Compoundage de revêtement
Effectuez votre mélange à chaud à haute vitesse strictement entre 160 et 175 °C pour préserver la matrice de résine. Vous devez augmenter les stabilisants thermiques primaires à 1,5–2,5 fois les niveaux de base du PVC standard et intégrer des lubrifiants à 1–2 phr. Les grades à haute teneur en chlore comme le J-700C et le Z-500C sont idéaux ici pour maximiser la résistance à la perméation chimique.
Meilleures pratiques de formulation pour le CPVC industriel
La résine brute nécessite un ensemble d'additifs précisément équilibré avant la transformation. Votre recette de compound doit contrer directement la sensibilité inhérente du polymère à l'énergie thermique élevée et au cisaillement mécanique.
Stabilisants thermiques
Vous devez utiliser des stabilisants thermiques robustes, tels que des systèmes organostanniques ou calcium-zinc, pour prévenir une déshydrochloruration rapide. Assurez-vous que votre dosage est correctement dimensionné, car une sous-stabilisation provoque une dégradation immédiate, rendant la matière fondue sombre et détruisant les propriétés mécaniques de votre profilé.
Modificateurs de choc
L'intégration de polyéthylène chloré modificateur de choc CPE à un taux de 5–15 % est essentielle pour éliminer la fragilité structurelle. Cet additif absorbe l'énergie de rupture lors des impacts sur le terrain sans abaisser la température de déformation thermique du compound, ce qui en fait un composant de référence pour vos pipelines industriels à usage intensif.
Équilibre des lubrifiants
Vous devez établir un équilibre précis entre les lubrifiants internes et externes, en maintenant généralement la charge totale entre 1,5 et 2,5 phr. Les types internes réduisent la friction intermoléculaire pour abaisser la chaleur de fusion, tandis que les alternatives externes empêchent le compound collant à haute viscosité d'adhérer aux filets de la vis.
Charges minérales
L'ajout de carbonate de calcium ou de talc ultra-fin enrobé améliore la rigidité du profilé tout en réduisant les coûts des matières premières. Cependant, vous devez limiter la teneur en charge à 20 % ou moins. Dépasser cette limite critique induit une fragilité structurelle sévère, entraînant des défaillances prématurées des pipelines sous pression hydrostatique.
Formulations spécifiques par grade
Modifiez vos recettes en fonction du grade sélectionné. Le J-700C haute température nécessite un ensemble de stabilisants amélioré pour gérer les températures élevées de la filière, tandis que le Z-500C haute viscosité exige des ratios de lubrifiant externe accrus pour réduire la contre-pression et contrôler le chauffage par cisaillement interne agressif.
Problèmes de transformation courants et solutions
Le dépannage du compoundage de CPVC industriel nécessite de distinguer la dégradation chimique des déséquilibres de transformation mécanique. Vous devez ajuster vos lignes avec soin pour maintenir l'intégrité structurelle.
Jaunissement et assombrissement (dégradation)
Si votre profilé se décolore ou s'assombrit pendant la production, le compound subit une dégradation thermique. Cela est causé par des températures de fusion excessives, un cisaillement excessif dû à une rotation élevée de la vis ou des zones mortes stagnantes. Vous devez abaisser les températures de votre zone de dosage et optimiser votre apport en stabilisant thermique.
Profilés finis fragiles
Une faible résistance aux chocs ou une rupture fragile indique une gélification incomplète de la résine ou une modification insuffisante. Vous devez augmenter légèrement les températures de votre adaptateur et de votre filière pour assurer une matrice polymère parfaitement fusionnée, et vérifier que votre taux de modificateur structurel correspond à vos exigences spécifiques de résistance à la pression.
Bulles de surface et vides
Le cloquage de surface et les vides internes proviennent généralement de niveaux d'humidité élevés dans votre résine brute ou d'une surchauffe localisée sévère causée par une force de cisaillement excessive. Vous devez assurer un pré-séchage complet de vos lots avant l'alimentation et réduire la vitesse de votre vis pour minimiser la friction.
Viscosité de fusion inégale
Une pression de tête fluctuante et une épaisseur de paroi incohérente indiquent un mauvais mélange ou l'utilisation d'un grade de résine incorrect pour la géométrie de votre outillage. Optimisez vos cycles de mélange à chaud à haute vitesse pour une dispersion uniforme des additifs, ou évaluez votre configuration par rapport à une fiche technique professionnelle pour changer de grade.
Conseils de transformation spécifiques aux applications industrielles
Adapter votre processus de fabrication à l'environnement exact que le profilé rencontrera garantit un succès à long terme sur le terrain. Vous devez ajuster les réglages de vos machines pour correspondre à l'application cible.
Tuyauterie d'eau chaude
Lors de l'extrusion de canalisations pour des boucles d'eau chaude en continu, vous devez maintenir vos températures de traitement strictement entre 180 et 200 °C. Misez sur un système de stabilisation thermique à haute efficacité et mettez en œuvre un processus de refroidissement lent et uniforme dans vos bacs de calibrage sous vide afin d'éviter les contraintes internes résiduelles.
Canalisations pour produits chimiques corrosifs
Le transport d'acides agressifs nécessite le traitement de composés à haute teneur en chlore dans une plage rigoureuse de 190 à 210 °C. Vous devez minimiser la lubrification externe pour éviter toute micro-séparation à la surface du tuyau, garantissant ainsi que votre barrière chimique reste parfaitement intacte lors du transport de fluides chimiques sous haute pression.
Revêtements et doublures industriels
La formulation de revêtements protecteurs pour fluides nécessite des limites de mélange thermique basses, entre 165 et 175 °C, afin de préserver la matrice à haut poids moléculaire. Vous devez vous concentrer sur l'obtention d'une taille de particule ultra-fine et d'une dispersion complète des additifs dans vos mélangeurs à solvant pour garantir une couche de surface durcie exempte de micro-perforations.
Réflexions finales
Pour assurer une gélification optimale, vous devez synchroniser vos machines avec les exigences thermiques de chaque grade de CPVC industriel. Contactez-nous dès aujourd'hui pour optimiser l'efficacité de votre compoundage grâce à nos résines de qualité supérieure.