パイプ工場がCPVC樹脂やコンパウンドを購入する際、受入検査票に記載される数値がビカット軟化温度です。これは材料の耐熱下限値であり、完成したパイプの許容稼働温度ではありません。
ビカット軟化温度が低いロットであっても、押出機やプレス機で加工することは可能です。製造当日は見た目に問題がないように見えることもあります。問題が表面化するのは、後になって顧客の現場で使用された時です。パイプや継手が軟化し、形状が崩れたり、温水を通した際に耐圧性能が失われたりします。
一部のコンパウンド供給業者は、価格競争力を高めるためにビカット軟化温度を下げることがあります。しかし、その不具合の責任を負うのはパイプ工場です。だからこそ、発注前の購入仕様書にビカット軟化温度を明記する必要があるのです。
ビカット軟化温度が実際に測定しているもの
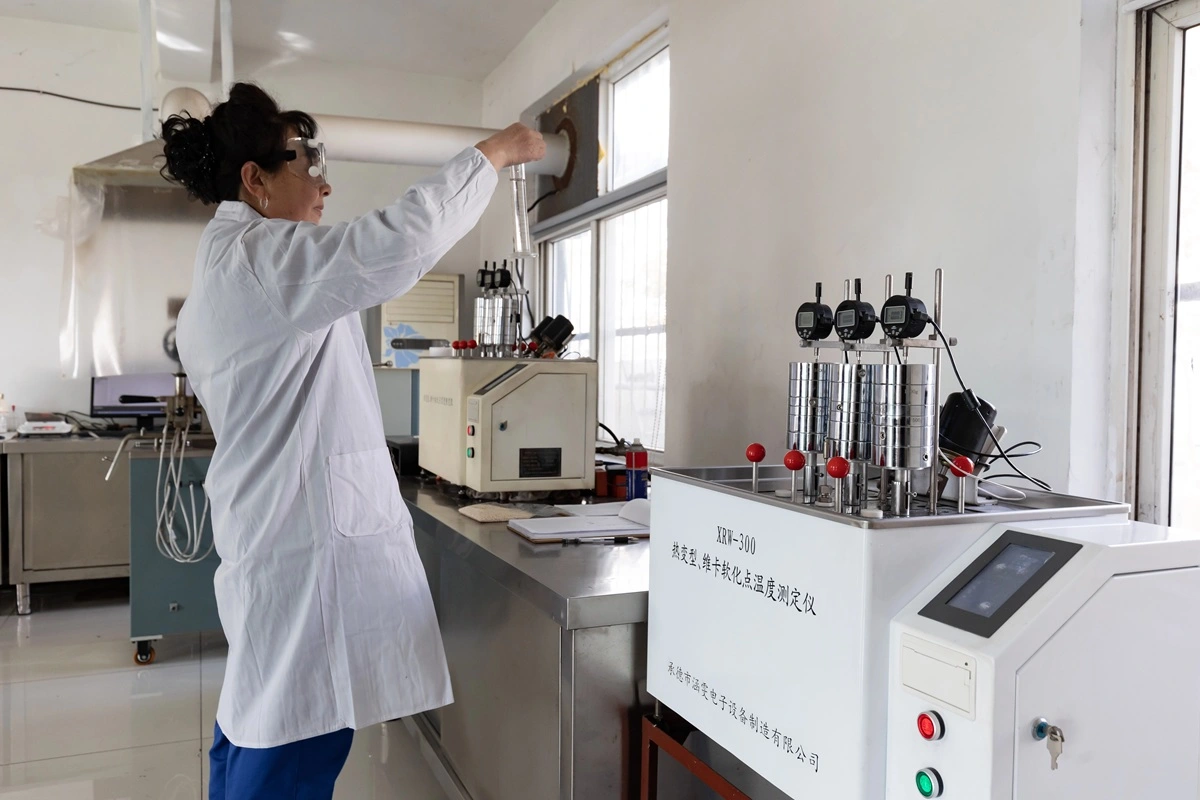
ビカット軟化温度とは、規定の荷重下で平らな針が材料に1mm沈み込む温度のことです。これは、熱によって材料が軟化し始めるタイミングを示しています。パイプの許容稼働温度ではありません。
樹脂やコンパウンドの場合、試験は成形またはプレスされたシートを用いて行われます。一般的に2つの方法が用いられます。
ASTM D1525 は、米国の材料試験方法です。
ISO 306:2022 は、国際的な材料試験方法です。荷重と加熱速度に応じて、以下の4つの組み合わせがあります。
| 方法 | 荷重 | 加熱速度 |
| A50 | 10 N | 50 °C/h |
| B50 | 50 N | 50 °C/h |
| A120 | 10 N | 120 °C/h |
| B120 | 50 N | 120 °C/h |
10 Nの結果と50 Nの結果は同じ数値ではありません。2社の供給業者の仕様書を比較する際は、まず荷重を確認してください。
完成したパイプや継手には、異なる試験片が使用されます。 ISO 2507:2026 は、パイプ壁や継手壁からサンプルを切り出し、ISO 306のB50法(50 N、50 °C/h)を使用します。樹脂シートの数値と完成パイプの数値は互換性がありません。
パイプ工場が樹脂やコンパウンドを購入する前にビカット軟化温度を確認する理由
温水パイプには、通常のPVCコンパウンドでは提供できない耐熱下限値が必要です。PVCコンパウンドは一般的に約60°C(140°F)に制限されます。CPVCはその温度を上回るため、温水パイプの素材がPVCからCPVCへと移行しているのです。参照: CPVC vs PVC.
2つのロットはどちらも加工可能かもしれません。しかし、数ヶ月間温水を通した後でもパイプの形状を維持できるのは一方だけです。価格のみを確認したり、粉末が押し出せることだけを確認したりする工場は、この点を見落としています。
温水・冷水用CPVC継手には、以下の規格で定められた下限値があります。 ISO 15877-3, (完成した継手で試験を実施):
- タイプI:103°C以上
- タイプII:115°C以上
これらは最終製品の基準値です。材料の仕様書には、押出成形や射出成形後に工場がその基準値を満たせるだけの十分なマージンを残しておく必要があります。これらの基準値を下回るコンパウンドが販売されていることがリスクとなります。製造初日には見た目が正常なパイプができるかもしれませんが、後日、高温のラインで圧力がかかると、壁面が軟化してしまいます。
ビカット軟化温度は、製造ラインの稼働温度ではない
ビカット軟化温度は、樹脂やコンパウンドの耐熱性の下限値です。使用温度とは、パイプが通水用に定格されている温度のことです。
ASTM D2846 は、米国の給湯システムを最大180°F(82°C)まで規定しています。この規格にはビカット値は記載されていません。ビカット値が110°Cだからといって、110°Cのパイプができるわけではありません。使用温度の制限は軟質なコンパウンドを保護するものではないため、入荷時の仕様書でビカット値を確認することが依然として重要です。
熱変形温度(HDT)は別の試験です。ASTM D1784では、セル分類にHDTを使用しています。ビカット値とHDTを同じ数値として扱わないでください。
CPVCコンパウンドのビカット軟化温度が樹脂のビカット軟化温度を下回らなくてもよい理由
CPVC樹脂はベースとなるポリマーです。コンパウンドとは、樹脂に安定剤、潤滑剤、顔料、その他の助剤を加え、工場で押出成形や射出成形ができるようにしたものです。
これらの添加剤は、多くの場合ビカット値を低下させます。そのため、多くのコンパウンドの仕様書上の数値は、原料となる樹脂よりも低くなっています。一部のサプライヤーは、粉末を安価にし、加工しやすくするために、その低下を許容したり、さらにビカット値を下げたりしています。
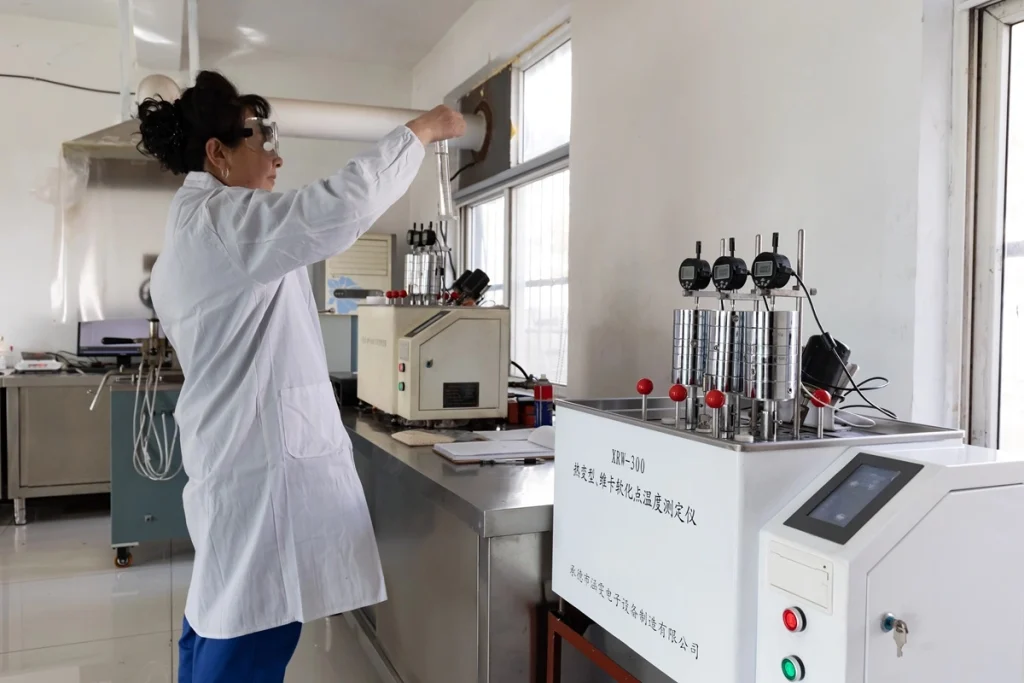
Xuyeはそうではありません。J-700樹脂とJ-700Cコンパウンドは、いずれも110°C以上に維持されています。コンパウンドを売りやすくするために耐熱性の下限値を犠牲にすることはありません。それが両方の仕様書を一致させる意味です。
射出成形用の継手は、押出成形用のパイプよりも流動助剤を多く必要とするため、継手グレードは別の配合となります。射出成形用コンパウンドであるZ-500Cは、103°C以上に維持されています。パイプグレードと継手グレードで、一つのビカットラインを共有することはありません。
J-700 リファレンス 仕様
J-700は、給湯用パイプのコンパウンドを自社で配合する工場向けの、白色粉末の押出成形グレードCPVC樹脂です。
| 特性 | 値 |
| ビカット軟化温度 | 110°C以上 |
| 塩素含有量 | 65–70% |
| 熱安定性 | 60秒以上 |
| 揮発分 | 0.3%以下 |
| 40メッシュ | 98%以上 |
| 外観 | 白色粉末 |
樹脂の仕様書には試験荷重が記載されていないため、ここでは荷重を想定していません。これらの数値は初期の参考値であり、固定されたレシピではありません。工場のパイプ規格や表面目標に合わせて異なるバランスが必要な場合、給湯用押出成形の下限値が110°C以上である限り、Xuyeはその要件に合わせて製造可能です。
J-700C:給湯用押出成形済みコンパウンド パイプ
樹脂を自社でコンパウンドする工場もあれば、押出成形済みのコンパウンドを購入してラインで流す工場もあります。 J-700C は、給湯・給水パイプ用のコンパウンドです。ラインでの使用については 温水配管および継手製造におけるCPVCコンパウンドの使用.
J-700C Vicatは、~と報告されています ASTM D1525 0.49 MPa (4.9 kg) で110°C以上 (230°F以上) と報告されています。4.9 kgの荷重は約48 Nであるため、10 Nクラスではなく50 Nクラスに分類されます。仕様書には加熱速度が記載されていないため、ISO 306 B50の結果とは呼ばれません。これはコンパウンドの仕様書上の値であり、ISO 2507に基づく最終パイプの結果ではありません。
添加剤は通常、純樹脂からビカット値を低下させます。J-700Cは依然として110°Cという同じ下限値を維持しています。それがこの仕様書のポイントです。コンパウンドを売りやすくするために耐熱性の下限値を犠牲にすることはありません。
ISO 15877の継手基準と比較すると、110°CはタイプI(103°C)より高く、タイプII(115°C)より低い位置にあります。これは、すべての完成パイプがタイプIIを満たすという主張ではありません。パイプを製造するのはあくまで工場です。
参考のためのその他のカタログ項目:
| 特性 | 方法 | 値 |
| 密度 | ASTM D792 | 1.45–1.65 g/cm³。ロットごとの値をお問い合わせください。 |
| 降伏点引張強度 | ASTM D638 | 50 MPa以上 (7540 psi以上) |
| 引張弾性率 | ASTM D638 | 2758 MPa以上。室温での仕様書上の値。 |
| 色 | — | アイボリーホワイト、グレー、またはオレンジ |
継手の場合、対応する射出成形グレードはZ-500Cで、ビカット値の下限は103°C以上です。継手の配合はパイプの配合とは異なります。
自社で配合しているか、コンパウンドを購入しているかをお知らせください。, 、Xuyeチームがグレードを照合し、試作前にVicatラインを確認いたします。表示されているパラメータはあくまで基準値であり、Xuyeが提供可能な限界値ではありません。お客様の特定の要件に基づいた完全なカスタマイズを提供いたします。
よくある質問
ビカット軟化温度が高ければ、見た目の良いパイプが保証されるのか?
いいえ。ビカット値は材料の耐熱性チェックです。光沢、色、表面状態を決定するものではありません。ロットが下限値を満たしていても、ダイから出た製品が未溶融、黄色、または光沢がない状態である可能性があります。溶融不足、過熱による黄変、表面の粗さは、ビカット試験に合格したロットでも発生する可能性があります。溶融状態と色は外観チェックです。耐熱性チェックは、販売後にパイプが耐えられるかどうかを決定します。外観チェックは、ラインを出荷する日にパイプが販売可能かどうかを決定します。工場にはその両方が必要です。
カタログスペックが自社の製造ラインに適した仕様でない場合はどうすればよいか?
パイプ工場には、市場で最も高いビカット軟化点(Vicat)は必要ありません。必要なのは、ロット間で変動しない安定した品質と、加工性を維持したコンパウンドです。自社で樹脂をコンパウンドする場合はJ-700を、押出成形可能なコンパウンドを購入する場合はJ-700Cをご使用ください。継手(フィッティング)の場合はZ-500Cが最適です。
Xuyeは、お客様のパイプ規格や必要な表面品質に合わせて、樹脂またはコンパウンドを調整可能です。色や安定剤パッケージは、試作前に調整できます。温水パイプのビカット軟化点の最低基準は110°C以上に維持されています。価格競争のためにビカット軟化点を下げることはいたしません。