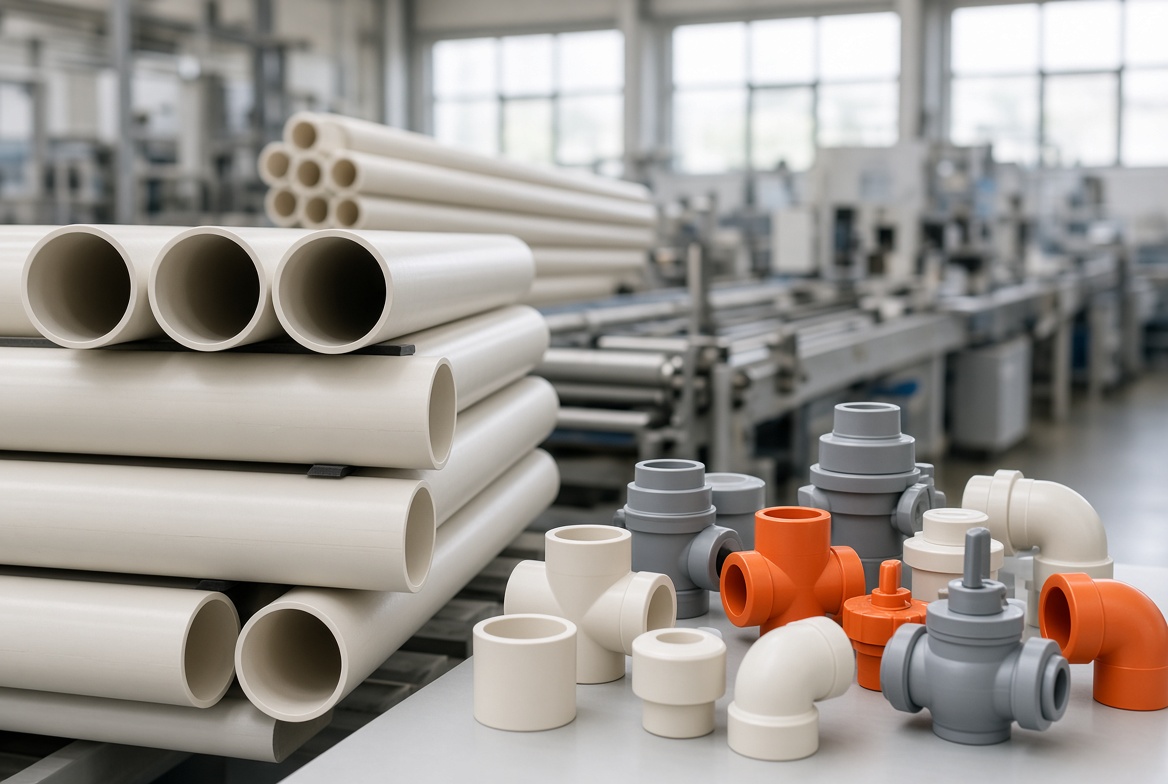

I profili in PVC rigido fungono da componenti strutturali fondamentali nei moderni telai di finestre, sistemi di porte e rivestimenti esterni. Nonostante l'elevata resistenza alla trazione e la rigidità, le matrici in PVC non modificate soffrono di una marcata sensibilità all'intaglio e tendono a frantumarsi a basse temperature. Senza una modifica secondaria, questi materiali rischiano di incrinarsi durante la lavorazione ad alta velocità, il trasporto o l'installazione in climi invernali rigidi.
Per eliminare questi punti di cedimento strutturale, i formulatori di materie plastiche si affidano a modificatori d'impatto specializzati. Il polietilene clorurato, comunemente noto come CPE 135A, si è affermato come il principale additivo rinforzante per le linee di estrusione di profili. Comprendere come funziona la modifica con CPE, come interagisce con gli additivi chiave e come controllare la sua finestra di lavorazione consente agli estrusori di massimizzare la durabilità fisica mantenendo sotto controllo i costi delle materie prime.
Dopo aver chiarito le principali sfide fisiche del PVC rigido, possiamo esaminare le esatte caratteristiche del polimero che rendono il CPE un agente modificante così efficace.
Cosa rende il CPE un modificatore d'impatto essenziale per il PVC rigido?
Equilibrio del contenuto di cloro
Le prestazioni del CPE dipendono fortemente dal suo contenuto di cloro, che normalmente si attesta al 35% in peso nei gradi di estrusione standard. Questo specifico livello di clorurazione crea un equilibrio ideale tra compatibilità chimica ed elasticità gommosa:
- Al di sotto del 30% di contenuto di cloro, il polimero mostra una scarsa compatibilità con la matrice in PVC, portando a una chiara separazione di fase e a difetti superficiali.
- Al di sopra del 40% di contenuto di cloro, la temperatura di transizione vetrosa aumenta significativamente, causando la perdita della tenacità gommosa del materiale a basse temperature.
- Il livello ottimale di cloro al 35% abbassa la temperatura di transizione vetrosa a circa -30 gradi Celsius, mantenendo al contempo un'affinità chimica sufficiente per legarsi saldamente alle catene di PVC.
Meccanismo della microstruttura
A differenza dei modificatori d'impatto acrilici che mantengono strutture core-shell fisse, il CPE forma una rete protettiva continua in tutta la matrice. Durante l'estrusione ad alto taglio, le particelle di CPE si fondono e si allungano sotto l'effetto del calore e dello stress meccanico, avvolgendo i grani primari di PVC. Quando un impatto colpisce il profilo, questa rete flessibile assorbe l'energia cinetica e impedisce alle micro-crepe di propagarsi prima che si verifichi una rottura strutturale completa.
Principali vantaggi fisici
- Mantiene un'elevata resistenza all'impatto Charpy a temperature sotto lo zero fino a -30 gradi Celsius.
- Dimostra un'eccezionale resistenza agli agenti atmosferici esterni e ai raggi UV grazie all'assenza di doppi legami nella sua struttura chimica.
- Fornisce ritardanza di fiamma intrinseca e proprietà autoestinguenti grazie al suo elevato contenuto di cloro.
Una volta stabilite queste proprietà di base del materiale, esaminiamo come il CPE altera il comportamento effettivo di lavorazione e le prestazioni fisiche in fabbrica.
Come il CPE modifica la lavorazione e le prestazioni meccaniche nei profili in PVC
Resistenza all'impatto vs. Proprietà di trazione
L'aggiunta di CPE in una formulazione di PVC rigido richiede un equilibrio calcolato tra tenacità e rigidità strutturale. I formulatori regolano il dosaggio dell'additivo tra 8 e 11 parti per cento di resina per ottenere prestazioni meccaniche bilanciate senza rendere il profilo troppo morbido:
| Livello di dosaggio CPE | Resistenza all'impatto Charpy | Resistenza alla trazione | Modulo flessionale | Comportamento termico in lavorazione |
| 0 phr (Non modificato) | Base bassa | Massima | Massima | Base |
| Da 5 a 7 phr | Aumento moderato | Riduzione minima | Leggera diminuzione | Stabile |
| Da 8 a 11 phr (Ottimale) | Tenacità di picco | Intervallo accettabile | Integrità mantenuta | Fusione bilanciata |
| Oltre 13 phr | Rendimenti decrescenti | Calo significativo | Struttura ammorbidita | Maggiore viscosità del fuso |
Comportamento termico e del fuso
Il CPE funge da pratico coadiuvante di processo modificando il comportamento del fuso all'interno del cilindro dell'estrusore. Accelera la fusione del PVC aumentando l'attrito interno nelle zone di riscaldamento iniziale. Alle temperature di lavorazione standard comprese tra 175 e 195 gradi Celsius, il CPE fuso aumenta la coesione e l'elasticità del fuso. Ciò previene la frattura del fuso e mantiene uno spessore della parete uniforme attraverso sezioni trasversali di profili cavi complessi sotto alta pressione di estrusione.
Sinergia con gli additivi
Le prestazioni del CPE dipendono fortemente da quanto bene interagisce con gli altri ingredienti del composto. Funziona in modo affidabile insieme ai moderni stabilizzanti termici a base di Calcio-Zinco e organostagno senza causare degradazione. Tuttavia, richiede un pacchetto di lubrificazione esterna bilanciato. Una quantità eccessiva di cera paraffinica può causare scivolamento superficiale, che impedisce la completa dispersione del CPE e lascia punti deboli nel profilo finito.
Oltre alle applicazioni standard per profili, i produttori che lavorano con tubazioni e profili industriali impegnativi si affidano spesso a Polimeri clorurati più ampi per ottenere una maggiore resistenza termica e resistenza alla fiamma.
Ora che comprendiamo queste interazioni di processo, confrontiamo direttamente il CPE con le alternative di modifica presenti sul mercato.
Confronto tra CPE e modificatori d'impatto ACR per l'estrusione di profili
La scelta tra Polietilene Clorurato (CPE) e modificatori d'impatto acrilici (ACR) si riduce al bilanciamento tra le esigenze climatiche regionali e i costi di produzione complessivi:
- Differenze di prestazioni e applicazione: Il grado standard CPE offre una tenacità superiore a basse temperature sotto lo zero, rendendolo ideale per i climi freddi. Al contrario, i modificatori acrilici eccellono principalmente nella velocità di fusione iniziale e nella brillantezza superficiale per linee di profili premium. Entrambi i materiali offrono prestazioni affidabili per lunghi cicli di vita all'aperto.
- Vantaggio economico e finestra di lavorazione: Da una prospettiva economica, il CPE offre un chiaro vantaggio di costo per la produzione di profili standard rispetto alle opzioni acriliche più costose. Il CPE mantiene anche una finestra di lavorazione più ampia, offrendo una maggiore tolleranza contro lievi fluttuazioni di temperatura sulla linea di produzione.
- Esigenze specializzate ad alta temperatura: Per ambienti industriali estremi in cui i profili devono resistere a una combinazione di esposizione chimica e alte temperature, gli ingegneri spesso passano dal PVC standard a sistemi RESINA CPVC specializzati invece di fare affidamento esclusivamente sui modificatori d'impatto.
Sebbene la scelta del materiale giusto sia vitale, prevenire difetti di produzione nel mondo reale durante l'estrusione effettiva rimane altrettanto critico per mantenere la qualità.
Risoluzione dei problemi di aggiunta di CPE nell'estrusione di PVC rigido: Rischi di qualità e prevenzione
La trappola della “sotto-fusione”
La gelificazione incompleta è il motivo principale per cui i profili falliscono i test di impatto in fabbrica. Quando le temperature del cilindro o le forze di taglio della vite scendono troppo, le particelle di CPE non riescono a fondersi e a fluire attorno ai granuli di PVC. Invece di formare una rete protettiva continua, il CPE rimane intrappolato come grumi isolati che agiscono come punti di concentrazione dello stress sotto carico meccanico.
Sovraccarico di riempitivo (CaCO3)
L'aggiunta di troppo riempitivo di carbonato di calcio per ridurre i costi interrompe la rete protettiva del CPE. Carichi elevati di riempitivo assorbono l'energia di taglio meccanico durante la miscelazione e bloccano fisicamente la dispersione del CPE:
- Aumentare il dosaggio di CPE di 0,5 parti per cento di resina per ogni 3 parti aggiuntive di carbonato di calcio.
- Utilizzare gradi di riempitivo trattati in superficie per mantenere una corretta compatibilità del composto.
- Monitorare attentamente la coppia di fusione per garantire una plastificazione completa all'interno del cilindro.
Controllo dei volatili e dei difetti superficiali
L'umidità eccessiva o i volatili residui nelle materie prime causano gravi difetti superficiali a temperature di lavorazione superiori a 180 gradi Celsius. Questi volatili vaporizzano all'interno del cilindro, formando micro-vuoti, striature argentee superficiali e residui sulla piastra della filiera. Mantenere il contenuto di volatili al di sotto dello 0,3 percento e conservare le materie prime in magazzini asciutti previene questi difetti superficiali.
In progetti di estrusione altamente impegnativi in cui la miscelazione complessa di additivi crea rischi di qualità in loco, l'elaborazione di COMPOSTO CPVC pre-bilanciati offre un'alternativa affidabile per garantire prestazioni costanti del materiale.
Domande frequenti (FAQ)
Quali fattori determinano principalmente il prezzo di mercato e il costo di approvvigionamento delle resine CPE?
Il prezzo della resina CPE è determinato dai costi delle materie prime di base (etilene e cloro), dal consumo energetico durante la clorurazione in sospensione acquosa e da metriche di qualità come il contenuto di volatili e l'uniformità della clorurazione. Per ottenere prezzi accurati e preventivi personalizzati in base ai requisiti specifici della tua formulazione di profili, contatta direttamente il team di ingegneria di Shandong Xuye New Materials tramite il loro portale ufficiale.
Quale errore comune di selezione del materiale si verifica quando si sostituisce l'ACR con il CPE nelle formulazioni dei profili?
Un errore frequente è mantenere il pacchetto di lubrificanti identico quando si sostituisce l'ACR con il CPE. Poiché il CPE aumenta l'attrito interno e la viscosità del fuso in modo diverso rispetto agli acrilici, non ridurre la lubrificazione interna può ritardare la gelificazione, portando a una scarsa resistenza all'impatto e a proprietà meccaniche ridotte.
Qual è la durata prevista dei profili per finestre in PVC rigido modificati con CPE in condizioni esterne difficili?
I profili in PVC rigido di alta qualità modificati con CPE correttamente disperso offrono solitamente una durata superiore a 30 anni. L'assenza di doppi legami nella catena polimerica del CPE fornisce una resistenza durevole alle radiazioni ultraviolette, all'umidità e agli inquinanti atmosferici senza diventare fragile nel tempo.
In che modo una temperatura di conservazione impropria influisce sulla durata di conservazione e sulla qualità utilizzabile della polvere di CPE?
Lo stoccaggio della polvere di CPE in magazzini con temperature superiori a 35 gradi Celsius e con un impilamento pesante dei sacchi causa l'agglomerazione o l'impaccamento delle particelle. Sebbene l'impaccamento non distrugga la struttura chimica, i grumi duri resistono a una dispersione uniforme durante la miscelazione a secco ad alta velocità, creando punti deboli localizzati nel profilo estruso finale.
Conclusione
Il polietilene clorurato rimane un modificatore d'impatto estremamente pratico per la produzione di profili in PVC rigido, offrendo un'affidabile tenacità a basse temperature, resistenza agli agenti atmosferici e stabilità di lavorazione. Il raggiungimento di questi standard prestazionali richiede un controllo preciso dei parametri di clorurazione, rapporti bilanciati tra lubrificante e riempitivo e temperature di estrusione adeguate per garantire una fusione completa della rete.
Per applicazioni avanzate di estrusione di profili che richiedono un'elevata resistenza al calore, resistenza chimica e un rigoroso controllo qualità, la collaborazione con produttori di polimeri esperti garantisce risultati di produzione prevedibili. Contatta il nostro team di ingegneria tecnica oggi stesso per discutere le tue specifiche esigenze di formulazione dei profili, richiedere campioni di prodotto o esplorare soluzioni in resina personalizzate per la tua linea di produzione.