
La scelta del formato di materiale errato per la lavorazione del cloruro di polivinile clorurato crea rapidamente gravi tempi di inattività e problemi di qualità. I responsabili di stabilimento valutano costantemente il basso costo iniziale della resina grezza rispetto all'affidabilità quotidiana di una miscela pre-miscelata. La scelta tra polvere di polimero puro non composto e granuli pronti per la lavorazione influisce direttamente sui tassi di scarto, sui budget di manutenzione delle attrezzature e sui profitti.
Sebbene la polvere di polimero grezzo appaia interessante in un ordine di acquisto, le miscele pre-formulate offrono stabilità plug-and-play e un comportamento di fusione prevedibile fin dall'apertura del sacco. Bilanciare queste differenze tecniche aiuta i direttori di fabbrica ad allineare l'acquisto delle materie prime con le loro effettive configurazioni delle viti e le esigenze di conformità.
Cosa distingue la resina CPVC dal composto CPVC?
Prima di scegliere un materiale per la vostra fabbrica, è necessaria una visione chiara di come queste due opzioni differiscano nella loro composizione chimica e nell'usabilità quotidiana.
Comprendere la resina CPVC
La resina base è il polimero grezzo prodotto clorurando il PVC standard. Attraverso un'attenta lavorazione, il suo contenuto di cloro passa dal 56,7 percento a un intervallo operativo compreso tra il 63 percento e il 69 percento, garantendo un'elevata purezza RESINA CPVC.
- Stato chimico: Matrice polimerica pura costruita per un'elevata stabilità termica.
- Limite termico: Gestisce temperature dei fluidi caldi fino a 93 gradi Celsius sotto pressione.
- Realtà di lavorazione: Non può essere utilizzata con macchinari standard senza l'aggiunta di una ricetta chimica completa.
- Utente target: Grandi impianti di produzione di tubi e impianti di miscelazione chimica specializzati.
Comprendere il composto CPVC
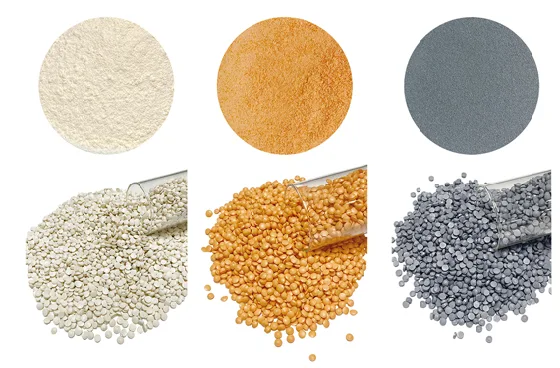
Un composto pre-miscelato prende la resina base grezza e la combina con un pacchetto di additivi bilanciato. Questa ricetta include stabilizzatori termici, lubrificanti interni, cere esterne, modificatori di impatto, coadiuvanti tecnologici e coloranti.
- Forme fisiche: Fornito come granuli pre-pellettizzati o polvere miscelata a secco uniforme.
- Vantaggio operativo: Elimina gli errori di dosaggio in officina e garantisce un flusso di fusione costante.
- Realtà di lavorazione: Si versa direttamente nella tramoggia della macchina senza ulteriori passaggi di miscelazione.
- Utente target: Stampatori a iniezione personalizzati, produttori di raccordi ed estrusori di tubi agili.
Matrice decisionale strategica: selezione della giusta strategia per il materiale CPVC
| Metrica decisionale | Acquisto di resina base (miscelazione interna) | Acquisto di composto pre-miscelato (pronto per la lavorazione) |
| Investimento di capitale | Alto (richiede sistemi di miscelazione e laboratori di analisi) | Basso (funziona su linee di estrusione e stampaggio standard) |
| Controllo della formulazione | Piena libertà interna di modificare gli ingredienti | Fissato alle specifiche della formula del fornitore |
| Rischio tecnico | Alto rischio di bruciature termiche e varianza tra i lotti | Basso rischio con prestazioni di fusione prevedibili |
| Prezzo unitario della materia prima | Costo diretto del polimero per tonnellata inferiore | Prezzo tutto incluso per tonnellata |
| Conformità normativa | Lento (richiede test di laboratorio completi per ricette personalizzate) | Rapido (utilizza dati di conformità dei fornitori consolidati) |
| Operazione target | Fabbriche di tubi ad alto tonnellaggio e impianti di miscelazione | Stampatori agili e produttori specializzati di tubi |
Valuta le prestazioni di lavorazione su linee di estrusione e iniezione
Il formato della materia prima che carichi nella tramoggia determina la stabilità del fuso, l'usura della macchina e i tassi di produzione giornalieri.
Stabilità termica e prevenzione della degradazione
La resina non composta si degrada molto rapidamente quando sottoposta a calore e a forti sollecitazioni di taglio. Senza stabilizzanti bilanciati miscelati, il materiale brucia all'interno del cilindro ed emette gas acido cloridrico corrosivo che corrode i filetti della vite e ingiallisce il prodotto. I composti pre-formulati contengono sistemi integrati di organostagno o calcio-zinco che catturano i radicali liberi, ampliando la finestra di lavorazione e bloccando le bruciature termiche prima che inizino.
Reologia e indici di fluidità (Melt Flow Rates)
Le proprietà di flusso del materiale devono corrispondere ai requisiti di taglio dei tuoi specifici macchinari di produzione:
- Stampaggio a iniezione: Richiede un alto indice di fluidità affinché la plastica liquida riempia cavità di stampo complesse prima di raffreddarsi.
- Estrusione di profili: Richiede un'elevata resistenza del fuso affinché il tubo mantenga la sua forma nel momento in cui esce dalla filiera.
L'utilizzo di materiale pre-pellettizzato mantiene la coppia costante, mantiene stabile la pressione della testa e garantisce una fusione completa durante lunghi cicli di produzione.
Usura della vite e requisiti dell'hardware
Versare polveri additive grezze e non disperse direttamente in una macchina causa una rapida usura abrasiva sull'hardware standard. La lavorazione di questi polimeri richiede viti anticorrosione cromate o bimetalliche con zone di controllo della temperatura precise. I pellet omogenei riducono drasticamente l'usura abrasiva rispetto ai lotti di polvere non uniformi preparati internamente.
Abbina i formati CPVC al tuo ambito di produzione principale
Abbinare la scelta della materia prima al prodotto finale mantiene i macchinari efficienti e garantisce che i prodotti soddisfino gli standard di test.
Linee di estrusione (tubi idraulici, irrigatori antincendio, condotti industriali)
L'estrusione continua di tubi utilizza enormi volumi di materiale dove piccoli risparmi sul prezzo unitario si sommano rapidamente. Gli articoli estrusi tipici includono tubi per acqua calda e fredda, sistemi di irrigazione antincendio, linee chimiche industriali e guaine di protezione per cavi ad alta tensione. I grandi produttori di tubi con attrezzature di miscelazione ad alta velocità dedicate spesso acquistano resina base e CPE modificatori d'impatto per gestire miscele a secco internamente, riducendo le spese per le materie prime.
Linee di stampaggio a iniezione (raccordi, valvole, flange)
Lo stampaggio a iniezione forza il fuso caldo attraverso canali stretti e pareti sottili dello stampo sotto pressione estrema. Le parti stampate standard includono gomiti per tubi, valvole industriali, anelli di riempimento per torri, scatole di giunzione e coperture elettriche protettive. Le polveri scarsamente disperse causano linee di saldatura deboli e difetti superficiali sulle parti finite. Ecco perché gli stampatori a iniezione si affidano quasi sempre a composti pre-pellettizzati per garantire la resistenza strutturale.
Calcola il vero TCO: costi nascosti della miscelazione interna rispetto ai composti pronti all'uso
Guardare solo al prezzo per tonnellata su un preventivo di resina offre un quadro fuorviante dei costi operativi totali.
Oltre al prezzo unitario della materia prima
La resina non composta ha un prezzo iniziale inferiore, ma miscelarla da soli significa acquistare, stoccare e dosare costosi additivi specializzati. È necessario acquistare separatamente stabilizzanti all'organostagno, lubrificanti a base di cera personalizzati e modificatori d'impatto acrilici. I costi di trasporto, le perdite di stoccaggio e il tempo di lavoro speso per gestire molteplici ingredienti grezzi erodono rapidamente quel vantaggio di prezzo iniziale.
Capex e soglie di test di laboratorio
L'allestimento di un'operazione di miscelazione interna richiede ingenti spese in conto capitale per miscelatori ad alta intensità, dosatori e attrezzature per il controllo qualità. Il tuo team di laboratorio deve eseguire controlli costanti:
- Controlli sulle materie prime: Test del peso molecolare del PVC grezzo e dei livelli di purezza del gas cloro.
- Analisi termica: Esecuzione di test termogravimetrici e reometri per verificare i tempi di fusione.
- Validazione meccanica: Test di pressione idrostatica, test di resistenza alla trazione e controlli d'impatto.
Tasso di scarto, perdita di rendimento e barriere di certificazione
La miscelazione di lotti fuori specifica causa costosi tempi di inattività, filiere intasate e alti cumuli di scarti. Inoltre, passare da un composto pre-fatto riconosciuto a una formula auto-miscelata annulla le attuali approvazioni di qualità. Ottenere nuove certificazioni NSF o ASTM per l'acqua potabile per una ricetta interna richiede mesi di test di pressione e migliaia di euro in spese di laboratorio.
Se stai cercando forniture affidabili di materie prime, Shandong Xuye New Materials Co., Ltd. offre una linea completa di Polimeri clorurati per applicazioni industriali globali. In qualità di uno dei primi produttori cinesi specializzati con una produzione annua di 50.000 tonnellate, l'azienda produce resina ad alta purezza insieme a gradi di polimero pronti per la lavorazione, secondo i rigorosi standard ISO 9001.
Supportate da un centro di ricerca consolidato, le loro COMPOSTO CPVC formulazioni specializzate riforniscono produttori di tubi, raccordi, rivestimenti e componenti industriali in tutto il mondo con una stabilità del lotto garantita.
Domande frequenti (FAQ)
Quali sono i fattori principali che influenzano il prezzo dei composti in CPVC estrusi?
Il costo complessivo dei composti pre-formulati dipende dai prezzi del polimero di cloro grezzo, dal costo degli stabilizzanti termici specializzati a base di stagno organico o calcio-zinco e dalla percentuale di modificatori d'impatto acrilici utilizzati nella miscela. Anche i requisiti di colore personalizzati, i livelli specifici di ritardanza alla fiamma e le commissioni di certificazione di terze parti determinano il prezzo finale di mercato. Per una quotazione accurata basata sui vostri specifici requisiti termici, contattate direttamente Xuye per consultare il loro team di ingegneri.
Quali sono gli errori comuni che si verificano durante la selezione delle materie prime per lo stampaggio a iniezione a parete sottile?
Un errore frequente è scegliere un materiale con scarse proprietà di scorrimento solo per ridurre la spesa per le materie prime. Cercare di utilizzare polvere di resina grezza con una miscela di lubrificanti non bilanciata causa un elevato calore di taglio, bruciature localizzate, riempimenti incompleti (short shots) e linee di saldatura deboli su stampi per raccordi complessi.
I macchinari standard per la lavorazione di UPVC possono processare questi composti ad alto contenuto di cloro senza modifiche?
Le macchine standard per UPVC non possono lavorare polimeri ad alto contenuto di cloro senza modifiche. Il CPVC ha una viscosità allo stato fuso molto più elevata e richiede temperature di lavorazione fino a 30 gradi Celsius superiori rispetto all'UPVC standard. I vostri macchinari necessitano di motori a coppia elevata, viti bimetalliche anticorrosione, filiere cromate e controlli di riscaldamento multizona precisi.
In che modo le condizioni di stoccaggio ambientale influiscono sulla durata di conservazione della polvere di polimero grezzo rispetto ai granuli composti?
La polvere di polimero non composta rimane chimicamente stabile per lunghi periodi, ma assorbe facilmente l'umidità ambientale, il che significa che deve essere asciugata accuratamente prima della lavorazione per evitare bolle superficiali. I granuli composti pre-miscelati contengono stabilizzanti termici attivi e lubrificanti che possono migrare lentamente se esposti alla luce solare diretta o a condizioni di magazzino calde. I granuli composti devono essere conservati in un luogo fresco e lavorati entro 6-12 mesi.
Conclusione
La decisione tra polvere di resina di base e composto pronto all'uso dipende dalle infrastrutture della vostra fabbrica e dagli obiettivi di produzione. L'acquisto di resina grezza offre agli impianti di produzione di tubi ad alto tonnellaggio un modo per ridurre i costi delle materie prime, ma i composti pre-miscelati offrono un funzionamento plug-and-play affidabile, tassi di scarto inferiori e un supporto normativo immediato per stampatori personalizzati e linee di tubi agili.
Analizzare attentamente il costo totale di proprietà aiuta a mantenere il vostro impianto efficiente e i vostri prodotti finiti affidabili. Contattate il nostro team di ingegneri oggi stesso per discutere della configurazione della vostra macchina e richiedere lotti di campioni per le vostre linee di produzione.